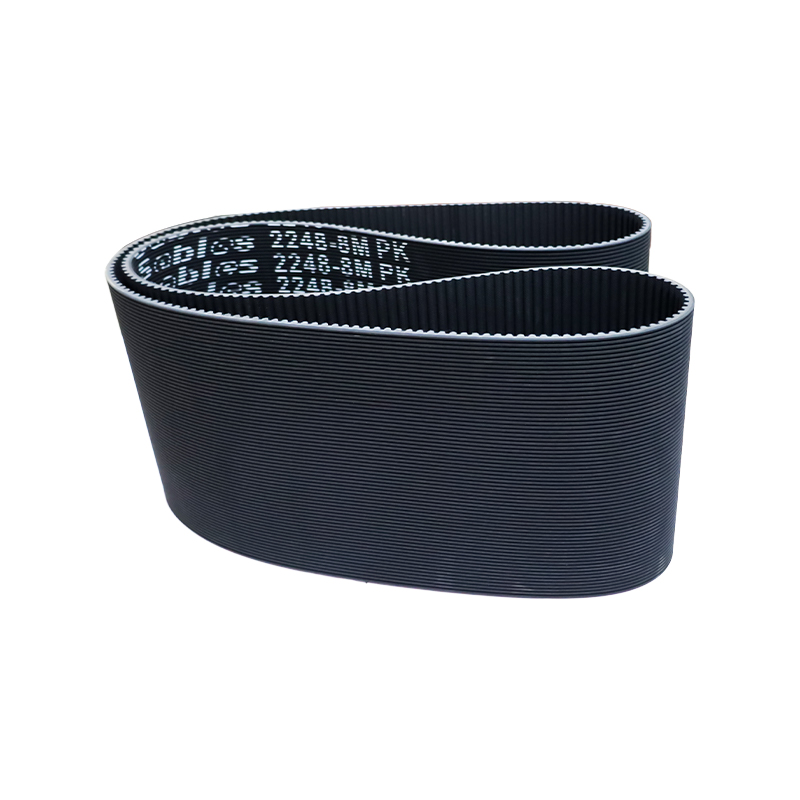
Når en vedlikeholdsingeniør bestiller vulkanisert gummitape, kan kartongen som kommer inneholde en av tre svært forskjellige produkter: en herdet EPDM-strimmel for forsegling, en uherdet skjøtegummi som herder inne i en belteskjøt, eller en selvsammensmeltende tape som smelter sammen under spenning. På en hylle ser de nesten like ut. På en maskin oppfører de seg ingenting likt.
Den raskeste måten å unngå feilkjøp på er først å bestemme seg for hva tapen skal gjøre: herde på plass, holde seg fleksibel uten å herde, eller danne en ferdig gummibarriere. Tykkelse, hardhet, herdetemperatur og holdbarhet følger alle av den enkelt beslutningen.
Hva vulkanisert gummitape egentlig er
Vulkanisering er en prosess, ikke et materiale. Gummiforbindelse varmes opp med svovel eller et peroksid, og polymerkjedene tverrbindes til et tredimensjonalt nettverk. Resultatet gjenvinner formen etter strekking, motstår permanent deformasjon og slutter å flyte ved brukstemperatur.
Tape laget av den forbindelsen når kjøpere i to kommersielle stater. Herdet tape er allerede vulkanisert, så tverrbindingene er på plass, stripen holder tykkelsen og den kan kuttes, pakkes eller limes umiddelbart. Uherdet tape, vanligvis kalt skjøtegummi eller bindegummi, kommer som en myk, klebrig forbindelse som fortsatt flyter. Det blir til gummi først etter at brukeren påfører varme og trykk, vanligvis inne i en beltepresse eller en vulkaniseringsklemme.
Det skillet forklarer de fleste feltfeil. En belteskjøt som krever uherdet tyggegummi vil ikke holde hvis en herdet strimmel erstattes, fordi en herdet strimmel ikke kan flyte inn i overflateprofilen og tverrbindes med beltekroppen. Den sitter på toppen av skjøten og løfter seg i kantene i løpet av noen få skift.
Herdet og uherdet tape sammenlignet
Herdet og uherdet vulkanisert gummitape sammenlignet etter leveringstilstand, bindingsmetode, herdeforhold og typisk bruk. | Eiendom | Herdet tape | Uherdet skjøtegummi |
| Oppgi ved levering | Tverrbundet, tørr og formstabil | Myk, klebrig, flyter under trykk |
| Hvordan det henger sammen | Lim, klemme eller mekanisk feste | Tverrbinder med underlaget under herding |
| Herdeforhold | Ingen nødvendig | Vanligvis 140 til 160 C med 1 til 2 bar trykk |
| Typisk bruk | Forsegling, innpakning, isolasjon, fôrlapper | Transportbåndskjøter, kantreparasjon, fugefylling |
| Holdbarhet | 2 til 5 år lagret kjølig og mørkt | 3 til 6 måneder, kraftig forkortet av varme |
| Håndtering | Kan strekkes, kuttes og flyttes | Må holde seg ren og må ikke være forhåndsstrukket |
| Vanlig feil | Løftekanter der overflaten er fet | Blemmer og tomrom når press eller tid er kort |
Materialvalg betyr mer enn ordet vulkanisert
To tape kan både selges som vulkanisert gummi og likevel oppføre seg annerledes, fordi prosessen sier ingenting om polymeren under. Grunngummien bestemmer varmebestandighet, oljebestandighet og forvitring.
- Naturgummi: høy elastisitet og rivestyrke, moderat varmebestandighet, en vanlig base for skjøting av tyggegummi.
- EPDM: utmerket ozon-, vann- og værbestandighet, behagelig fra ca. minus 40 C til 120 C, men dårlig på mineralolje.
- NBR: olje- og drivstoffvalget for girkasseområder, hydraulikkrom og maskinverksteder.
- Neopren: balansert vær-, olje- og flammeadferd for utendørs og generell industriell tetting.
- Silikon: omtrent minus 60 C til 200 C, kjemisk inert, ofte spesifisert der høy varme eller matkontakt er involvert.
Et praktisk eksempel gjør poenget. En EPDM-tape montert ved siden av en oljeaktig oppsamlingsremskive sveller og mister styrke i løpet av uker, mens en NBR-tape i samme posisjon varer i årevis. Ingen mengde forsiktig installasjon kompenserer for feil polymer.
Hvor vulkanisert gummitape brukes
- Transportbåndskjøting og nødreparasjon i felt
- Kabelskjøting, seleinnpakning og elektrisk isolasjon
- Korrosjonsbeskyttelse av rør, tank og renne
- Reparasjon av gummifôr i beholdere, blandere og slamledninger
- Rullebelegg og overflateoppbygging på slitte ruller
- Pakningsskjæring og shimming der det er behov for et mykt gummilag
- Beltekantbeskyttelse på høyhastighets pakke- og utskriftslinjer
I de fleste av disse jobbene er tapen en stripe av herdet gummi som beskytter eller forsegler, og kvalitetsspørsmålet er ganske enkelt om det forblir limt. I tanker, renner og hoppere er båndet ofte en midlertidig fiks. Den permanente versjonen er en fabrikkbundet gummihud, for eksempel et belagt gummibelte eller et foret panel, hvor gummilaget er vulkanisert direkte på underlaget og ikke kan skrelles av med en skrape eller en slamstrøm.
 Belagt gummibelte Produkter anbefales Se produkt →
Vulkanisert gummitape i beltespleising
Skjøting er der uherdet tape får sin plass. En trinnskjøt åpner belteskrotten, lag for lag, inn i en trapp. Spalten fylles med uherdet tyggegummi, lagene legges ned igjen, og skjøten presses og varmes opp til tyggegummien tverrbindes med gummien rundt. Fingerskjøter fungerer på samme måte på tynnere belter, ved å bruke sammenlåsende fingre i stedet for trinn.
Hot Splice eller Cold Bond
En varm skjøt kjører typisk ved 145 til 155 C med 1,5 til 2 bar trykk, og oppholdstiden er omtrent ett minutt per millimeter båndtykkelse pluss rampetid. Et 10 mm belte trenger derfor omtrent 12 til 15 minutter ved temperatur, ikke de tre eller fire minuttene et utålmodig mannskap noen ganger tillater. En kaldbinding bruker et todelt lim i stedet, og oppnår håndteringsstyrke på omtrent 30 minutter og full styrke på 24 timer. Kalde bindinger er praktiske, men de er avhengige av vedheft i stedet for et kontinuerlig gumminettverk.
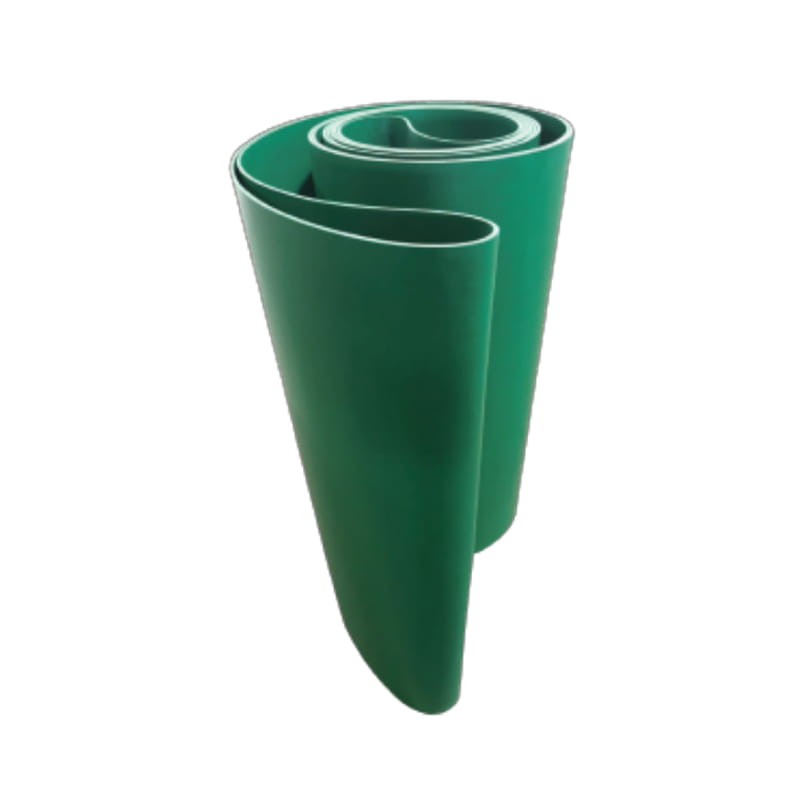 Gummi transportbånd Produkter anbefales Se produkt →
Den samme kurdisiplinen gjelder selve beltet. Gummibelter under kontinuerlig belastning kan strekke seg eller deformeres når varme, spenning og feilstilling får samle seg. Tapereparasjoner holder bare hvis beltet under fortsatt er dimensjonsstabilt og trinseinnstillingen er korrigert. Prinsippet gjelder også for synkrone gummibelter , hvor et ledd eller en lapp som endrer tannprofilen vil skade remskiven i løpet av dager.
Spesifikasjoner for å bekrefte før bestilling
Typiske spesifikasjonsområder for vulkanisert gummitape og årsaken til at hver verdi er viktig i bruk. | Parameter | Typisk rekkevidde | Hvorfor det betyr noe |
| Tykkelse | 0,5 til 5 mm, ofte pluss eller minus 0,1 mm | Fugetykkelse og klaring inne i pressen |
| Bredde | 10 til 500 mm | Dekning per passering og avfall i kantene |
| Hardhet | 40 til 80 Shore A | Hvor langt båndet tilpasser seg en ru overflate |
| Strekkstyrke | 5 til 25 MPa | Motstand mot riving under oppspenning |
| Forlengelse ved brudd | 200 til 600 prosent | Evne til å følge et buet eller bøyende ledd |
| Servicetemperatur | minus 60 til 200 C avhengig av polymer | Forsegl livet på varme eller kjølte linjer |
| Dielektrisk styrke | 15 til 25 kV per mm | Isolasjonsverdi i kabel- og koblingsanleggsarbeid |
| Kursplan | 140 til 160 C i 5 til 15 minutter | Endelig styrke til en varm skjøt |
| Holdbarhet | 3 til 6 måneder uherdet, 2 til 5 år herdet | Lagerplanlegging og skrotkontroll |
Sjekkliste for valg
- Bekreft om skjøten må herde og tverrbinde, eller bare tette.
- Tilpass polymeren til væsken, temperaturen og ozoneksponeringen.
- Mål fugedybden før du velger tykkelse, ikke etter.
- Be om kurplanen skriftlig, inkludert press og oppholdstid.
- Sjekk holdbarhetsdatoen, ikke bare batchnummeret.
- Be om tall for strekkstyrke og hardhet på sertifikatet i stedet for et karakternavn alene.
- Kjøp en kort lengde og kjør en testskjøt før du forplikter deg til en full rulle.
Oppbevaring og håndtering
- Hold uherdet tyggegummi mellom 5 og 25 C, i originalemballasjen, unna sollys, ozonkilder og elektriske motorer.
- Stable aldri tunge ruller på toppen av uherdet tape; det kaldflyter og deformeres ut av toleranse.
- Rengjør underlaget med et løsemiddelfritt rengjøringsmiddel. Løsemiddelrester blokkerer tverrbinding og forårsaker blemmer.
- Kutt med et skarpt blad. Rullete kanter fanger luft og skaper tomrom i den ferdige fugen.
- Oppbevar herdet tape flatt og unna direkte sollys. Den holder seg langt lenger enn tyggegummi, men den stivner likevel med alderen.
Tape er en liten artikkel på en lang deleliste, og det er sjelden grunnen til at et prosjekt stopper. Det er imidlertid en hyppig årsak til at et belte svikter tre uker etter en reparasjon, og derfor fortjener spesifikasjonen samme oppmerksomhet som selve beltet.
For kjøpere som jobber på tvers av flere maskintyper, hjelper det å hente tape og belter fra en leverandør som også forstår maskinvaren den sitter på. En produsent som produserer synkrone bånd av gummi, flate bånd, transportbånd, ribbebånd, slipebånd, kileremmer, silikonreimer og matchende remskiver vil normalt publisere hardhet, strekk og herdedata for gummiblandingene den bruker, sammen med testrapporter og fabrikkdokumentasjon. Tilpasset arbeid er en del av dette bildet: støpeformer med lang stigning på opptil 8600 mm, ikke-standard bredder og spesialbygde gjenstander som belter for skjæring, avskalling eller fiskeforedlingslinjer der et standard katalognummer ikke finnes. Når tapen og beltet kommer fra samme tekniske kilde, forblir herdeplanen, hardheten og polymertypen konsekvente fra første prøve til tiende etterbestilling, og reparasjonen varer så lenge den skal.
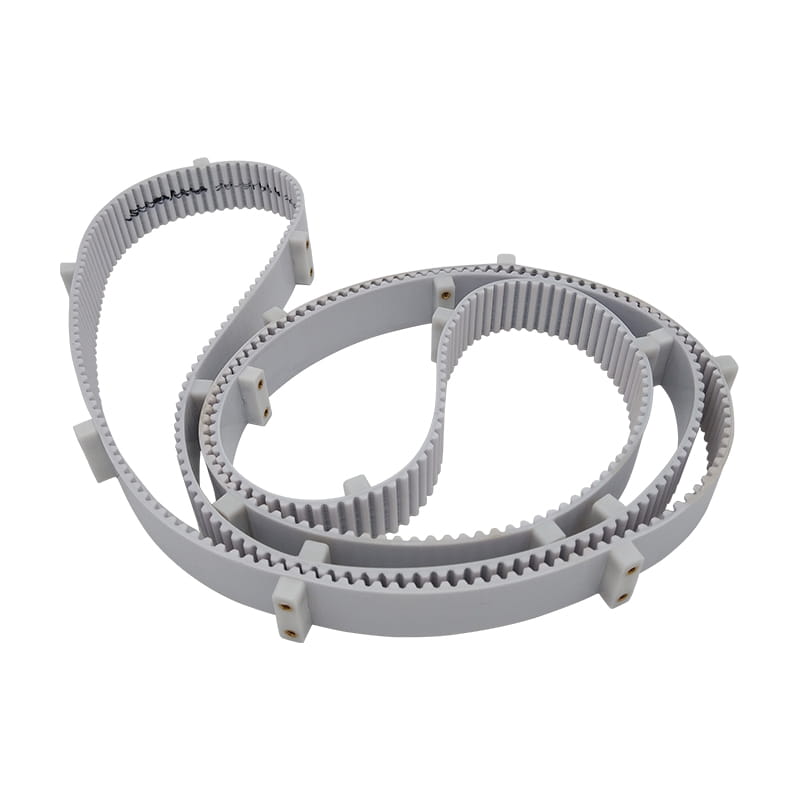 Spesielt behandlingsbelte Produkter anbefales Se produkt →