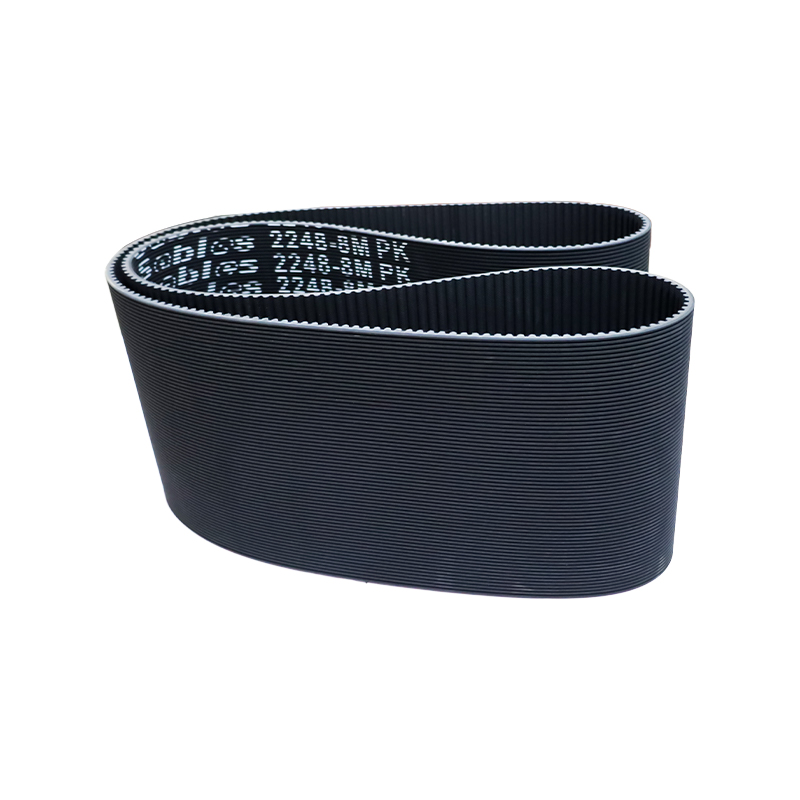
En reim som må tres gjennom en maskinramme, eller skjøtes etter at girkassen og trinsene allerede er boltet ned, er en HTD-registerreim med åpen ende. Den kommer som en rett lengde, ikke en løkke, og skjøten lages ved maskinen. Det er hele verdien, og det er også hele risikoen, fordi et åpent drev nesten aldri svikter ved tannen. Det svikter ved skjøten.
Det korte svaret på spesifikasjonen: velg HTD-stigningen fra dreiemomentet og trinsens tanntelling, ikke fra hvilken remskive som tilfeldigvis er på akselen; bekreft bredden mot trinseflaten; bestemme ledningen og leddtypen før noen kutter beltet; og behandle leddeffektivitet som den virkelige vurderingen av stasjonen. Hvis du forventer at et belte med åpen ende skal bære hele katalogmomentet til et endeløst belte med samme stigning og bredde, vil tallene skuffe deg.
Hva End HTD betyr: Åpen lengde, ikke en sløyfe
HTD står for High Torque Drive, en familie med kurvelinjeformede tannprofiler bygget rundt stigninger på 2 mm, 3 mm, 5 mm, 8 mm, 14 mm og 20 mm. Den avrundede tannen sitter dypere i trinsesporet enn en trapesformet tann, så den bærer mer belastning per millimeter bredde og kjører med mindre tanninterferens i hastighet.
Ordet slutt dekker to forskjellige situasjoner, og å blande dem ligger bak en god del feil ordre:
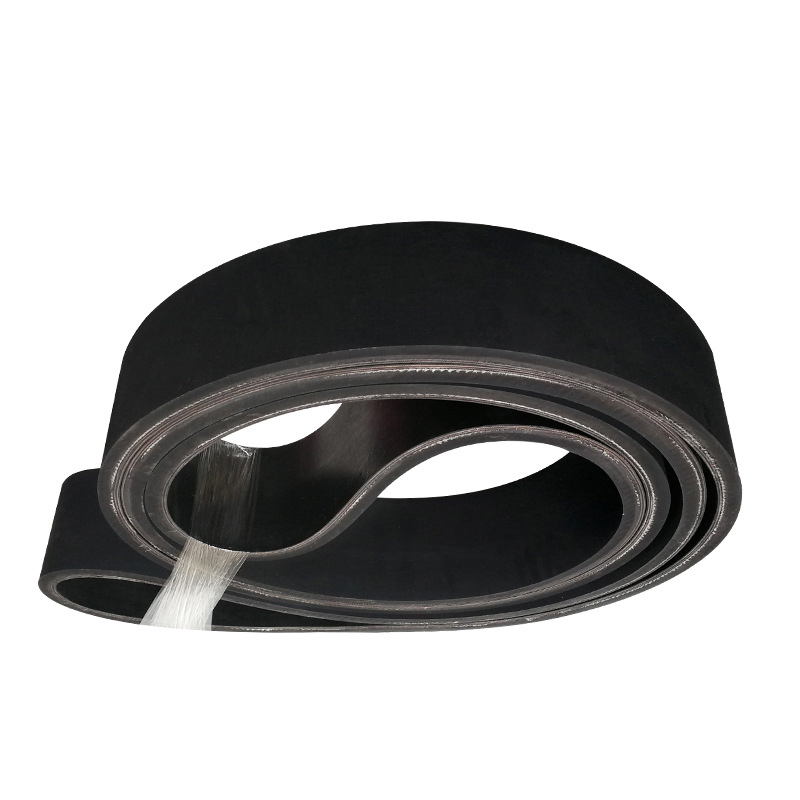
- Åpen ende eller åpen ende: beltet leveres i en lineær lengde og lukkes på stedet ved å vulkanisere et gummibelte eller sveise et polyuretanbelte.
- Endefiksering: i en lineær aktuator eller frem- og tilbakegående drivverk er begge reimendene klemt til en vogn, så klemplaten og hullmønsteret betyr like mye som beltet.
- Endeløs: en lukket sløyfe støpt som en løkke uten skjøt i det hele tatt. Det er ikke samme produkt og kan ikke erstatte et belte med åpen ende der rammen ikke kan deles.
For et gummibelte er skjøten vanligvis en vulkanisert fingerskjøt. For polyuretan er det vanligvis en sammensmeltet sveis laget på en oppvarmet presse, og det er grunnen til at PU-belter med åpne ende er vanlige på rene, høyhastighetsmaskiner der en gummiskjøt blir varm.
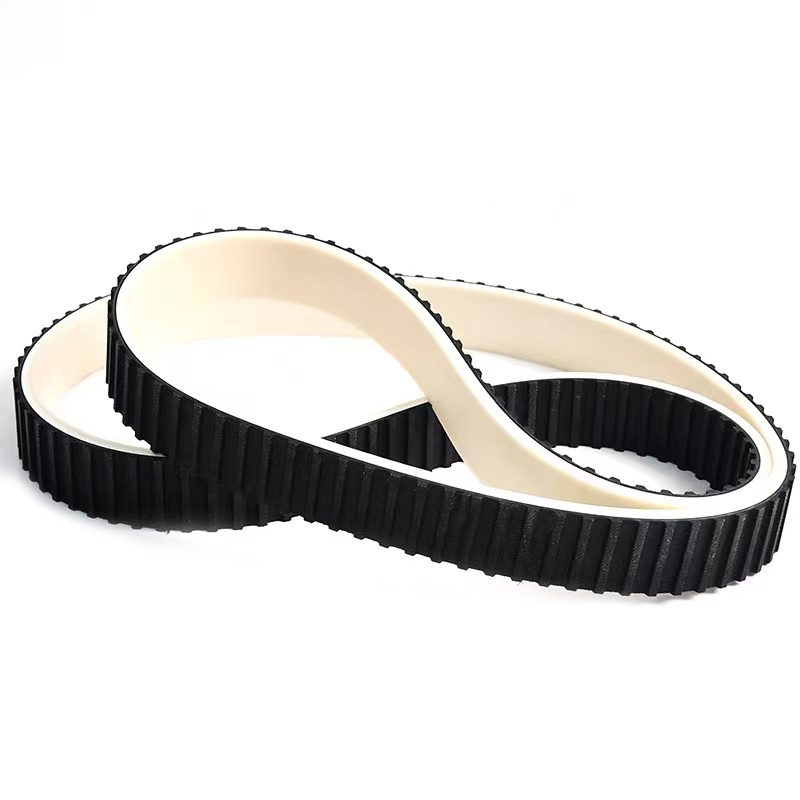
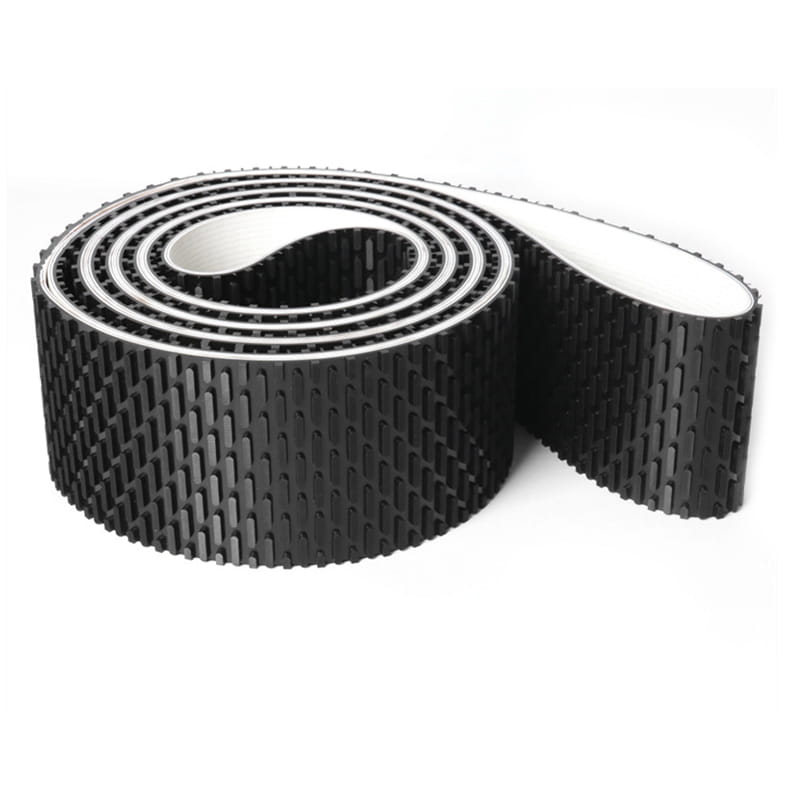
 Åpne registerremmer for skjøtede og sveisede drivverk Åpen registerreimserie for gummivulkaniserte eller polyuretan-sveisede skjøter; sammenligne beltekonstruksjon og tannprofil før du velger drivverk. Se produkt →
HTD Pitch-valg: Hvor 5M, 8M og 14M faktisk passer
Tabellen nedenfor er et startfilter, ikke et dataark. Det autoritative tallet er den tillatte tannbelastningen i belteprodusentens katalog ved antall tannskiver, hastigheten og arbeidssyklusen din. Hvis en pitch ser marginal ut i tabellen, er den marginal i tjenesten. For bakgrunn om hvordan HTD-profilen er sammenlignet med STD og GT, se hvordan HTD, STD og GT tanntyper er forskjellige .
Veiledende HTD tonehøydeområder. Bekreft tillatt tannbelastning, minimum remskivetenner og tilgjengelige bredder mot belteprodusentens data for din hastighet og lastprofil. | Pitch | Lengdetrinn per tann | Vanlige bredder | Typisk plikt | Hvor det dukker opp |
| 3M | 3 mm | 6, 9, 15 mm | Lys | Instrumentdrev, små glidere, lette emballasjehoder |
| 5M | 5 mm | 9, 15, 25 mm | Lys to medium | Tekstilviklinger, trykkinnmating, små transportbånd |
| 8M | 8 mm | 20, 30, 50, 85 mm | Middels til tung | Trykking, trebearbeiding, pakkelinjer, pumpedrift |
| 14M | 14 mm | 40, 55, 85, 115 mm | Tungt | Verktøymaskiner, miksere, store transportører |
| 20 millioner | 20 mm | 115, 170 mm | Veldig tung | Møller, tunge anleggsdrifter, bulkhåndtering |
8M er arbeidshesten i de fleste industrielle anlegg, og det er også banen der åpen ende er lettest å finne i en rekke bredder. Hvis drivverket ditt sitter mellom 5M og 8M på dreiemoment, er det vanligvis billigere å gå opp en stigning og beholde bredden enn å gå opp en bredde med samme stigning, fordi smale trinser er lettere å justere og beltet sporer bedre.
Joint Strength Angir den virkelige vurderingen av stasjonen
En vulkanisert fingerskjøt fungerer ved å kutte de to belteendene til sammenlåsende fingre, tilsette uvulkanisert gummi og presse dem under varme. Strekksnorene er ikke kontinuerlige gjennom den skjøten, så skjøten bærer belastning i skjærkraft gjennom gummien i stedet for gjennom snoren. Praktisk skjøteeffektivitet lander vanligvis godt under den endeløse beltevurderingen, og spredningen mellom en god skjøt og en forhastet en er stor.
Hva det betyr i designtermer:
- Be om et felles effektivitetstall skriftlig og dimensjoner stasjonen til det, og bruk deretter servicefaktoren på toppen av det reduserte tallet.
- Hold leddet på slakk side og på det lengste rette løp. Design aldri et oppsett der skjøten må passere over en liten trinse under belastning på hver syklus.
- Unngå å parkere maskinen med leddet sittende på en liten trinse under spenning over natten, fordi kryp og varme samler seg på det stedet.
- Sjekk skjøten ved ankomst: et trinn på noen tidels millimeter på tvers av skjøten er normalt, en synlig rygg eller en hulning er det ikke. Mål stigningen på tvers av fem tenner som spenner over leddet og sammenlign det med samme mål vekk fra leddet.
Bekreftelse av lengde og kuttegodtgjørelse
For et driv med to trinser er stigningslengden du trenger L = 2C 1.571 (D d) (D - d)(D - d) / (4C), hvor C er senteravstand og D og d er stigningsdiameteren til de store og små trinsene. Stigningsdiameter er tanntall multiplisert med stigning delt på 3,1416, ikke utvendig diameter på trinsen.
Et utført eksempel: 8 mm stigning, 60 tenner som driver 30 tenner, senteravstand 500 mm. Stigningsdiametre er 152,8 mm og 76,4 mm, noe som gir en nødvendig stigningslengde på ca. 1363 mm. For en støpt løkke vil du gå til 170 tenner, eller 1360 mm. For et belte med åpen ende kutter du til den lengden pluss skjøtegodtgjørelse, som normalt er en til to stigninger pluss skjøtelengden leverandøren bruker, og den ferdige lengden etter skjøting er det som må bekreftes.
To toleranser avgjør om jobben løper. Sammenføyde belter har en større toleranse for stigningslengde enn støpte løkker, så la ta opp minst 1,5 prosent av beltelengden i oppsettet. Gummibelter forlenges også i løpet av de første ukene i drift, og en stasjon uten tomgang og sporede motorfester har bare noen få millimeters justering å gi.
Installasjon, strekk og endeklemming
Justering først. Sikt etter akselparallellitet innenfor ca. 0,25 mm per 100 mm av senteravstand og vinkelavvik under en halv grad. Et belte som kjemper mot feilstilling vil slite sin egen kant før tennene viser noe plager.
For strekk, bruk avbøyningsmetoden: trykk på midten av spennvidden til beltet bøyer seg rundt 1,6 prosent av spennvidden, altså 16 mm på et spenn på én meter, og sammenlign kraften som trengs med leverandørens tall for den stigningen og bredden. Kjør stasjonen i 24 til 48 timer, og spenn deretter opp igjen. Åpne endebelter legger seg ved skjøten så vel som langs kroppen, og den første etterspenningen er ikke valgfri.
På en lineær akse er klemmen det svake punktet folk glemmer. Bruk en klemplate som er minst like tykk som beltekroppen, ta tak i tannsiden med en tagget overflate slik at tennene sitter i takkingene, og bolt gjennom platen i stedet for å klemme beltets kant. Forspenn et lineært belte med 2 til 5 prosent slik at vognen ikke henger ved reversering, og kontroller klemmeboltene igjen etter det første skiftet.
Feilsignaler verdt å logge
De fleste åpne sluttfeil melder seg selv før linjen stopper. Hold en enkel logg og les den:
- En tynn mørk linje ved skjøtekanten er starten på leddseparasjonen, og den vil ikke gro.
- Tannrot sprekker peker på overbelastning eller en remskive under minimum tanntelling for den stigningen.
- Frynsete kanter betyr feiljustering eller flens som gnis, ikke dårlig gummi.
- Glaserte, skinnende tannflanker indikerer under spenning og glidning, noe som øker sportemperaturen raskt.
- Støv pakket inn i trinsesporene endrer effektiv stigning og sliter på begge deler.
- Forlengelse utover opptaksområdet betyr at beltet er ferdig, selv om tennene fortsatt ser bra ut.
Matchende belte, remskive og materiale
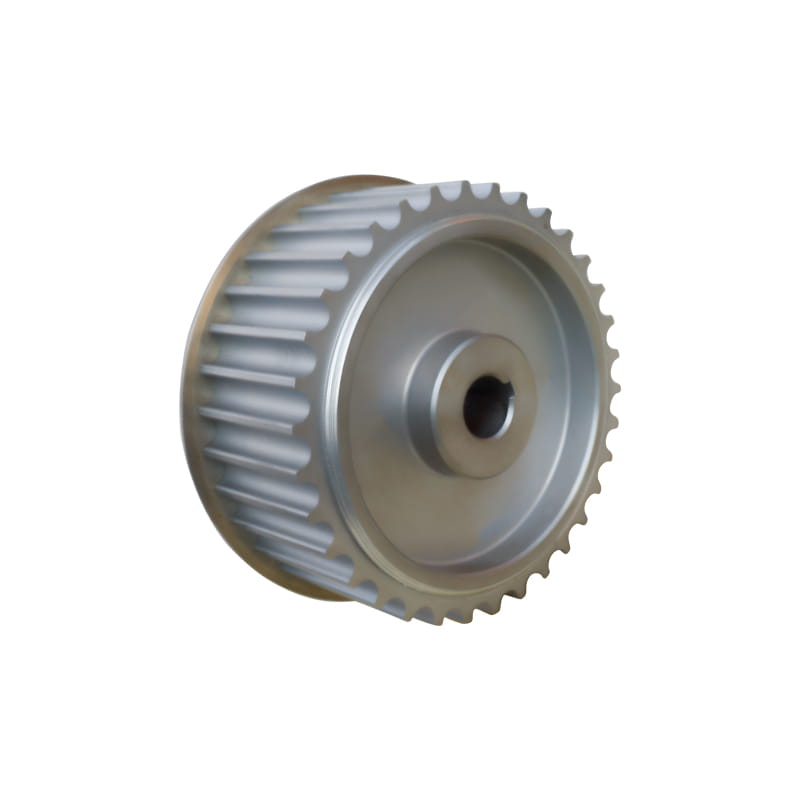
HTD-belter av gummi passer til generelle industrielle drivverk, tåler varme og sporadisk oljetåke, og er det praktiske valget for større plasser hvor en vulkanisert skjøt kan lages riktig. Kjøp beltet og remskiven som et par der det er mulig, for en tannform som ikke passer med sporet vil slite ut et godt belte i løpet av uker.
 Synkrone gummibelter for industriell posisjonering og transmisjon Registerreim av gummi med glassfibersnor, kloroprenhus og nylontannbelegg, tilgjengelig i mange profiler for posisjonering, transport og generell industriell drift. Se produkt →
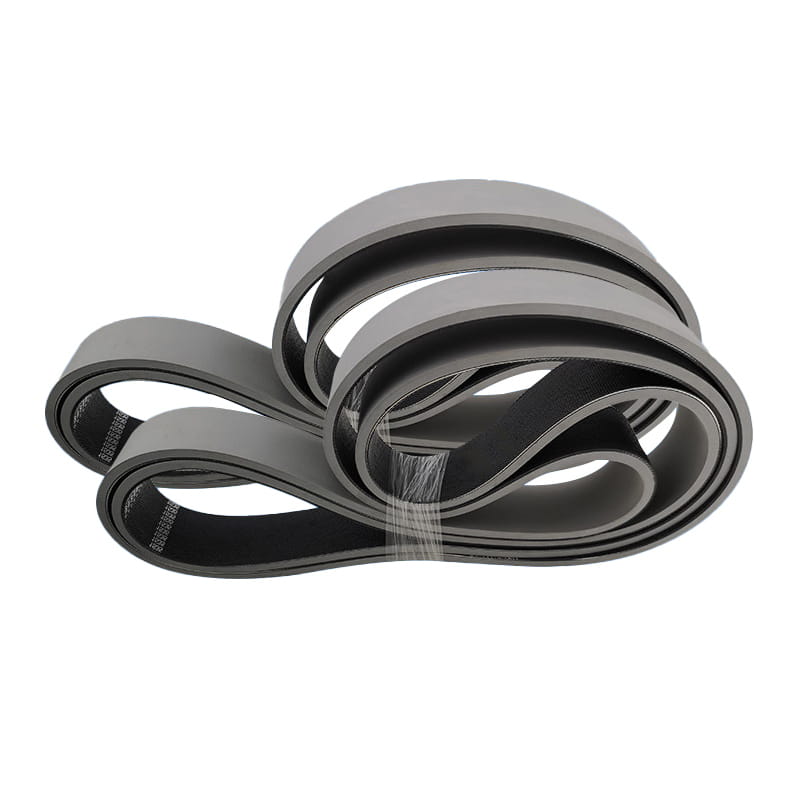
Polyuretanbelter med åpen ende passer bedre for rene rom, tilstøtende matlinjer, høyhastighetsspindler og drev som ser løsemidler. De sveiser i stedet for å vulkanisere, de holder lengden godt, og de motstår slitasje, men de har mindre toleranse for varme og for tørrkjøring mot en grov remskive.
 Synkrone polyuretanbelter for ren transmisjon med høy hastighet PU-registerremmer med wire eller Kevlar-snor, stabil lengde, lav støy- og slitestyrke, egnet for rengjøring av transport-, posisjonerings- og høyhastighetsmaskineri. Se produkt →
Der plikten er virkelig vanskelig, for eksempel en skjøt som må passere en liten remskive eller en bredde som ingen standard form dekker, er et spesialbearbeidet belte vanligvis billigere enn å redesigne drevet rundt en lagervare.
Hva du skal sette på forespørselen
Halvparten av alle åpne båndtvister er spesifikasjonstvister. En fullstendig forespørsel fjerner dem:
- Stigningsbetegnelse og, hvis kjent, teller trinsetann.
- Stigningsdiameter på begge remskiver, målt eller beregnet, ikke utvendig diameter.
- Beltebredde og den brukbare flatebredden på remskiven.
- Åpen lengde medfølger, eller ferdig stigningslengde etter sammenføyning. Si hvilken du siterer.
- Fugetype som kreves og fugeeffektiviteten du designer til.
- Snortype og bakside, spesielt på PU-belter.
- Omgivelses- og driftstemperatur, pluss eventuell eksponering for olje, støv eller vaskevann.
- Maskin, akse og syklushastighet, slik at leverandøren kan sjekke tonehøyden mot plikten.
Et HTD-belte med åpen ende er et lydteknisk valg så lenge skjøten behandles som en del av designet og ikke som en ettertanke. Få riktig tonehøyde, reduser leddet, la det stå igjen i oppsettet og etterspenn etter innkjøring. Gjør disse fire tingene og beltet vil nå sin normale levetid i stedet for at leddet bestemmer det for deg. Hvis du fortsatt sammenligner profiler og materialer belte og trinse rekkevidde er et rimelig sted å sjekke hva som er tilgjengelig i åpen lengde før du fikser tegningen.