Remskive kilesporføring: Toleranser, nøkkeltilpasning, broaching og grunnleggende akselmontering
En tapt nøkkel, et nav med skår og et belte som begynner å klatre i flensen to uker etter en ombygging. Den sekvensen er vanligvis skylden på beltet, men grunnårsaken sitter i remskivens kilespor. Når en remskive trekkes av en aksel for vedlikehold, er nøkkelen den første delen som mangler, og erstatningen plukkes for ofte med øyet fra det som er løst i reservedelsbeholderen. Forskjellen mellom en korrekt montert nøkkel og en løs nøkkel måles i hundredeler av en millimeter, men den avgjør om koblingen overlever et år med dreiemomentreversering eller svikter innen en måned.
Det korte svaret først: en kilespor for remskiver er et maskinert spor skåret langs navets boring, matchet av et spor på akselen, som sammen holder en nøkkel som overfører dreiemoment og fikser vinkelposisjonen til remskiven. Få bredden, dybden og overflatefinishen riktig og nøkkelen blir den billigste og mest forutsigbare komponenten i drivverket. Ta dem feil og nøkkelen blir sikringen som går, av og til tar akselen med seg.
Hva en trinse nøkkelspor faktisk gjør
Denne ene spilleautomaten gjør tre jobber, og den utfører dem uten redundans i det hele tatt.
Momentoverføring. Nøkkelen, ikke friksjonen, bærer arbeidsbelastningen mellom aksel og nav.
Vinkelplassering. Plasseringen av remskivenes tenner eller spor på akselen er festet av kilesporet, ikke ved passformen til boringen.
Monteringsreferanse. Et maskinert spor gir vedlikeholdspersonalet et positivt orienteringspunkt, slik at navet ikke kan settes tilbake noen få grader ut.
Selve dreiemomentet går gjennom nøkkelflankene til to smale kontaktlister, en i akselen og en i navet. Hver newtonmeter med last passerer gjennom disse strimlene, mens hjørnene på sporet konsentrerer spenningen og spordybden fjerner materiale fra seksjonen som motstår bøyning. Disse to effektene forklarer hvorfor dimensjonelle standarder dekker dybden på akselsiden t1 og holder den litt mindre enn dybden på navsiden t2: akselen er delen ingen ønsker å erstatte, så kilesporet er plassert for å holde mer materiale på akselsiden.
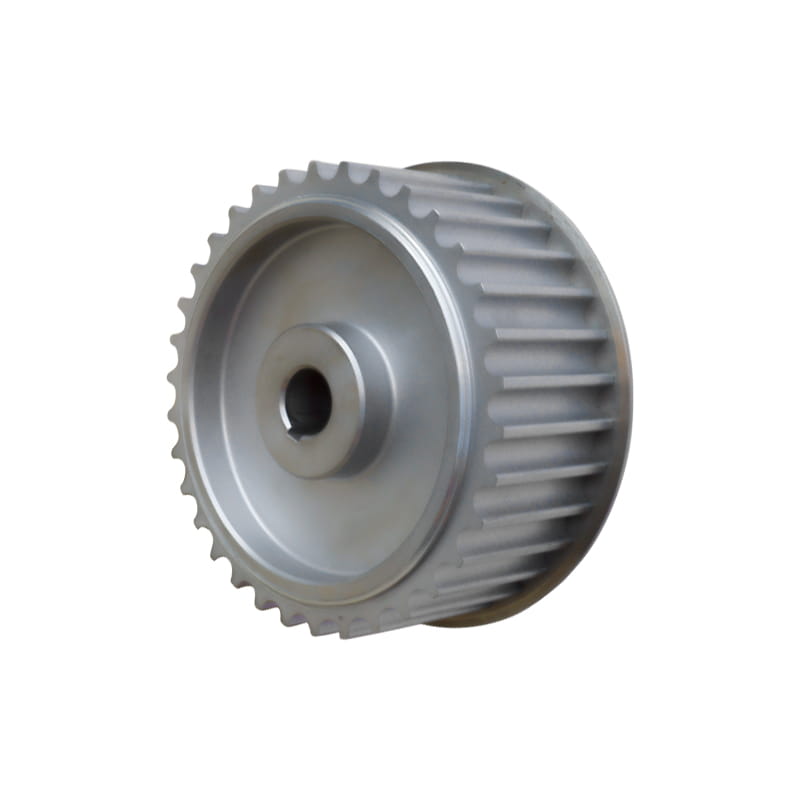
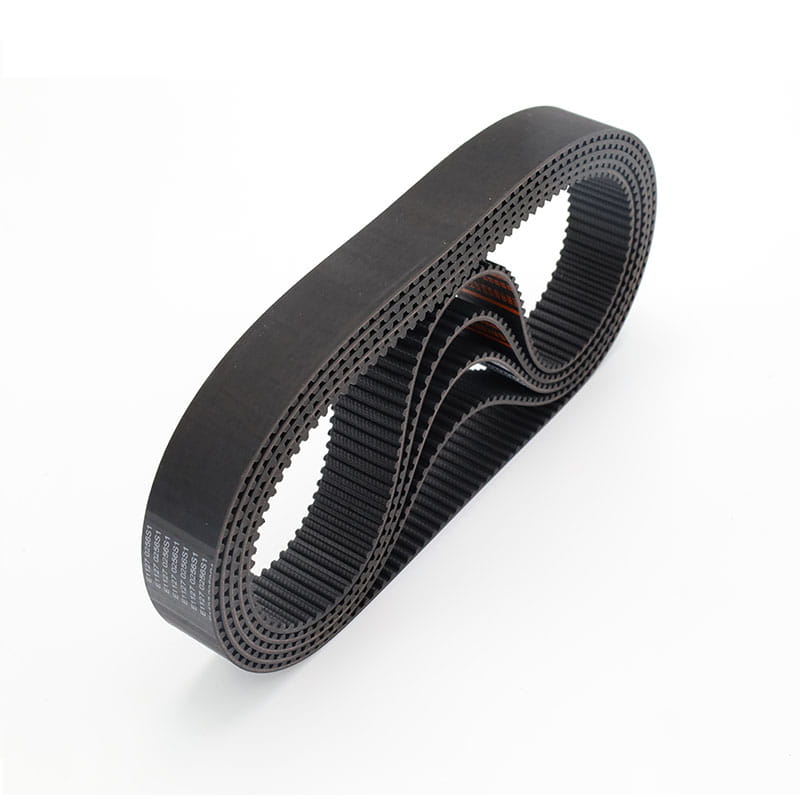
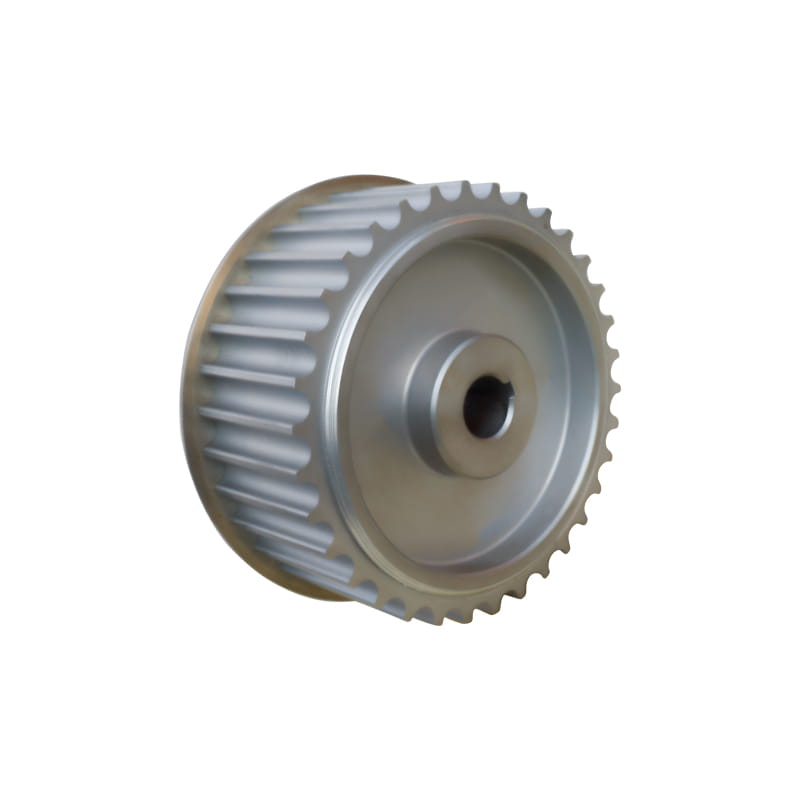
På en synkron trinse setter kilesporet også timingen. Hvis navkilen er kuttet noen grader unna tannstigningsdatumet, møter remtennene trinsesporene på feil punkt i syklusen, og resultatet viser seg som ujevn slitasje på den ene flanken av tannen i stedet for som en åpenbar feil. Disiplinen som gjelder for trinsesporet gjelder også for navsporet, og det er derfor tannprofilen til et registerreim og trinsesporet det går i bør behandles som ett system i stedet for to deler kjøpt separat.
Nøkkel- og nøkkelsporstørrelser: Hva standardene fikser
På metriske tegninger er nøkkelen og kilesporet ikke frie valg. Akseldiameteren velger en rad, og raden dikterer nøkkeltverrsnittet, akselspordybden og navspordybden. Den vanlige feilen er å dimensjonere sporet fra hvilken nøkkel som er i skuffen og ignorere dybden, fordi et for dypt akselspor fjerner den bærende delen fra en aksel som allerede jobber under vekslende dreiemoment.
Nominelle kile- og kilespordimensjoner for vanlige akseldiametre, etter DIN 6885-serien. Bekreft alltid mot tegningen eller gjeldende kjøpsstandard.
Skaftdiameterområde (mm)
Nøkkelstørrelse b x h (mm)
Akselspordybde t1 (mm)
Navspordybde t2 (mm)
6 til 8
2 x 2
1.2
1.0
Over 8 til 10
3 x 3
1.8
1.4
Over 10 til 12
4 x 4
2.5
1.8
Over 12 til 17
5 x 5
3.0
2.3
Over 17 til 22
6 x 6
3.5
2.8
Over 22 til 30
8 x 7
4.0
3.3
Over 30 til 38
10 x 8
5.0
3.3
Over 38 til 44
12 x 8
5.0
3.3
Over 44 til 50
14 x 9
5.5
3.8
Over 50 til 58
16 x 10
6.0
4.3
Over 58 til 65
18 x 11
7.0
4.4
Over 65 til 75
20 x 12
7.5
4.9
Breddetoleransen er den delen som virkelig må skrives på tegningen. Nøkler leveres normalt til h9, og passformen bestemmes av de to sporene. Akselsporet holdes vanligvis tettere enn navsporet, fordi skader på akselen er langt dyrere å reparere. Hvor stramt avhenger av hvordan remskiven er satt sammen: en glidepasning trenger klaring for å skyves på for hånd, mens en påtappet eller presspasning kan være strammere, men blir vanskeligere å strippe under vedlikehold.
Hvorfor Fit Clearance betyr mer enn nominell størrelse
En nominell 8 mm nøkkel i et nominelt 8 mm spor forteller deg nesten ingenting om hvordan skjøten vil oppføre seg. Det som betyr noe er klaringen som er igjen mellom nøkkelflanken og sporveggen etter bearbeiding. Når denne klaringen er stor nok til at nøkkelen kan bevege seg under belastning, begynner nøkkelen å vippe inne i sporet hver gang dreiemomentet reverserer, og slitasje på flankene begynner.
Verdiene ovenfor er veiledende, brukt til å vise en trend i stedet for å tjene som en måletabell. Kurven begynner nesten flat, noe som betyr at en liten klaring i den stramme enden av området koster svært lite levetid. Forbi kneet på kurven blir fallet brattere, så hver ekstra 0,02 mm klaring tar bort mer liv enn forrige trinn. Den praktiske lesningen er at å løsne navsporet med en halv toleransegrad for å gjøre monteringen enklere flytter drevet langs kurven, og hvor det lander betyr noe. En lett belastet transportørrulle som går i én retning tåler en løsere passform enn en hovedaksel for en trykkmaskin som reverserer dreiemomentet konstant. Det er grunnen til at kilesporbreddetoleransen hører hjemme på tegningen i stedet for i hendene på maskinisten ved benken.
Hvordan nøkkelskiver svikter i bruk
Rekkefølgen av feilmoduser er bemerkelsesverdig konsistent fra ett anlegg til det neste, og det starter sjelden med at nøkkelen brytes.
Denne rangeringen reflekterer hva nedbrytninger i vedlikeholdsverksteder oftest avslører, ikke hva en laboratorieutmattelsesrigg produserer. Fretting på nøkkelflankene sitter på toppen fordi den utvikler seg sakte og blir nesten aldri lagt merke til under en rutinemessig inspeksjon. Skjæring og knekking av navhjørne er hendelser som følger det, fordi når passformen har løsnet, konsentreres slaglasten i hjørnene av sporet. Akselspordeformasjon rangerer på fjerde plass og er det minst velkomne funnet av alle, siden en skåret aksel koster mye mer å erstatte enn en nøkkel. En remskive som sklir på akselen er rett og slett den endelige tilstanden, og da blir også beltetennene tygget. Leksjonen er konsistent: de fleste feil på remskivene går tilbake til en løs passform i stedet for til utilstrekkelig materialstyrke.
Navmateriale endrer nøkkelsporgrensen
Nøkkelen er nesten alltid den hardeste delen, så i praksis begrenses belastningen av den mykere av de to sporene. Det gjør navmateriale til en direkte designbeslutning snarere enn en kosmetisk.
Et aluminiumsnav oppfører seg annerledes enn støpejern eller stål fordi sporet motstår nøkkelbelastningen gjennom skjærstyrken til selve navmaterialet. Et stålnav når omtrent det dobbelte av kapasiteten til grått støpejern, og det gapet forklarer hvorfor tungt belastede drivverk sjelden bruker aluminiumsskiver. Duktilt jern sitter mellom de to og er kompromisset de fleste maskinbyggere slår seg på når både kostnad og styrke betyr noe. Sintrede metallnav er billige å produsere, men scorer rundt sytti på denne skalaen, som passer til små, lett belastede trinser i stedet for hoveddrivposisjoner. Når en aluminiumsremskive ikke kan unngås, er den vanlige løsningen å forlenge nøkkelinngrepet eller flytte dreiemomentbanen til et klemelement i stedet for en nøkkel. Velg navmaterialet for skjærkapasitet først, vei deretter masse og kostnad mot den grunnlinjen.
Maskineringsalternativer for navnøkkelen
Sporet i navet kan produseres på flere måter, og valget endrer både oppnåelig nøyaktighet og økonomien i bestillingen. Sammenligningen nedenfor skårer to vanlige produksjonsveier mot hverandre på kriteriene som faktisk bestemmer et tilbud.
Denne radarsammenligningen scorer det samme nøkkelsporet som produseres av to forskjellige prosesser, med hver akse normalisert fra null til én. Broaching rates høye på dimensjonsnøyaktighet, overflatefinish, skjærehastighet og intern kilesportilgang, fordi en enkelt omgang med et formverktøy produserer sporet i én bevegelse. Det svake punktet er liten batchfleksibilitet, siden selve brosjen er laget og slipt for én kombinasjon av kilesporbredde og -dybde. Slotting oppfører seg på motsatt måte: Inngangskostnadene for verktøy er lavere, og et enkelt nav eller en kort batch er mye lettere å få plass til, men prosessen er langsommere og finishen er normalt et skritt bak broaching. Trådskjæring og fresing sitter mellom de to og er praktiske ved reparasjonsarbeid, der det ikke gir mening å bestille en ny broach for en trinse. Avgjørelsen kommer vanligvis ned til volum: Hvis årlig produksjon rettferdiggjør verktøyet, er brøyting den fornuftige standarden, og under den terskelen er slisse eller trådkutting den mer realistiske ruten.
Sjekkliste for montering og inspeksjon
De fleste kilesporproblemer oppstår i løpet av de ti minuttene det tar å montere en remskive igjen. En kort sekvens med kontroller fjerner nesten alle av dem.
Mål bredden på akselsporet og navsporet med en skyvelære eller boremåler, og sammenlign avlesningene med toleransebåndet på tegningen i stedet for å bedømme passformen etter følelse.
Kontroller at nøkkelen sitter i riktig dybde i begge sporene. Det skal være et lite gap mellom toppen av nøkkelen og bunnen av navsporet, aldri en tett kontakt.
Avgrad sporkantene og fjern eventuelt overrullet metall. En enkelt hevet grad er nok til å vippe nøkkelen i sporet.
Prøvemonter remskiven på en ren, tørr aksel. Skåremerker på boringen eller skaftet betyr at passformen er for stram for den tiltenkte monteringsmetoden.
Roter navet slik at kilesporet er på linje med akselsporet før du skyver det på, og dra aldri remskiven på plass med festeskruen.
Stram til settskruen eller klemmeelementet til spesifisert moment, og kontroller deretter tannfasen på nytt mot beltet hvis remskiven er av synkron type.
Kontroller radiell utløp på nytt etter de første driftstimene, og legg til avlesningen i rutinevedlikeholdsprotokollen.
En kilespor på remskiven er en umerkelig funksjon, en smal spalte i et metallstykke, men den bærer dreiemomentet og holder den vinkelposisjonen som hele drivverket er avhengig av. Gi den en definert bredde- og dybdetoleranse, velg passform i henhold til hvordan remskiven skal monteres, og mål før montering i stedet for etter. En nøkkelforbindelse forberedt på den måten blir sjelden det første som feiler på maskinen.
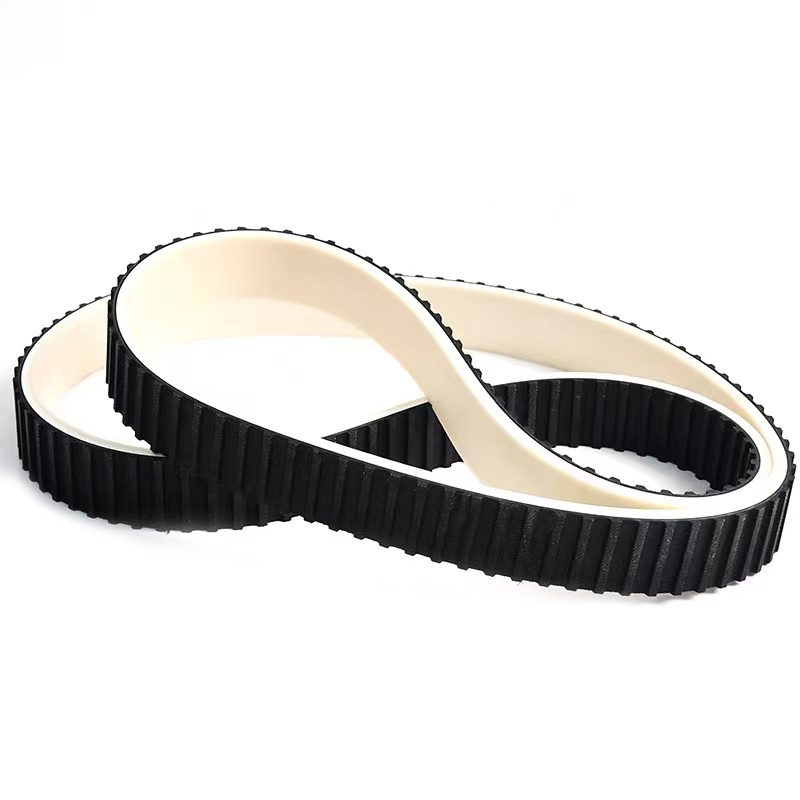
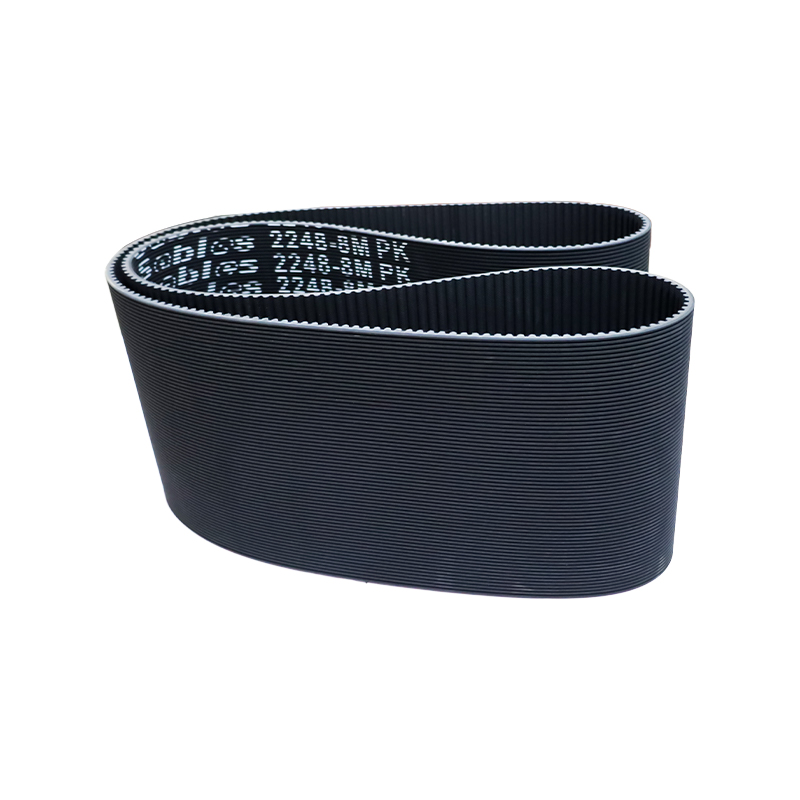
For team som bytter ut en trinse eller designer en ny drivenhet, vil innkjøp av trinse og reim fra samme leverandør holde boringen, kilesporet og tannstigningen på ett tegningsdatum. Jiangxi Kangqi Industrial produserer tannremmer i gummi, PU-tannremmer og matchende synkrone trinser, med dimensjonsregistreringer tilgjengelig ved siden av testrapportene, slik at navpasningen og tannprofilen avgjøres sammen i stedet for i to separate samtaler.
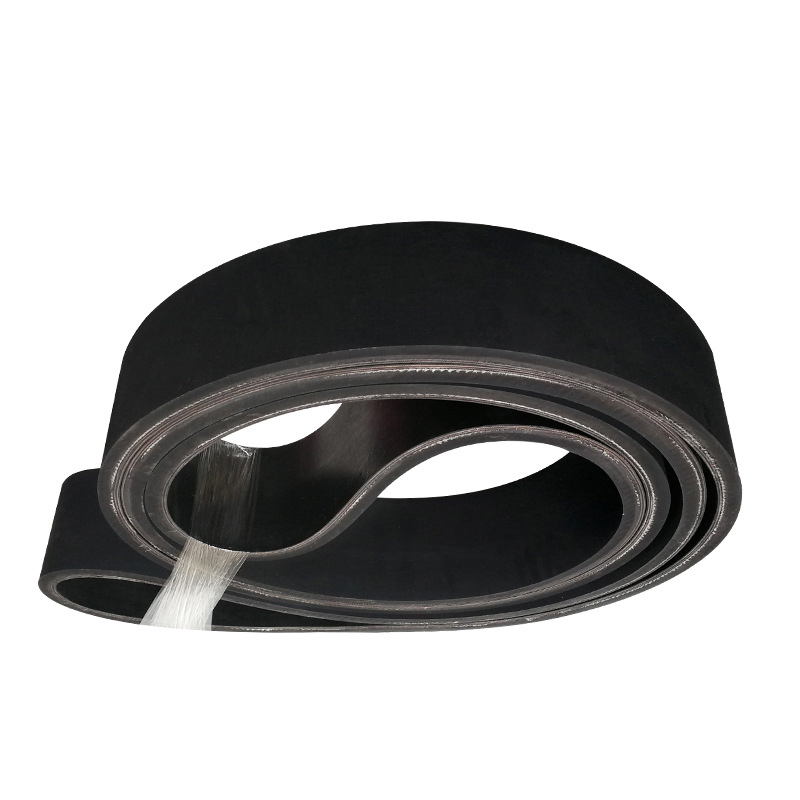
Transportbåndet er sammensatt av overflatelim, kjerne og laglim. I tillegg kan et lag med bufferduk legges til bruken av høy fallpåvirkning for å gjøre den mer slagfast.
Overflatelimet
Med naturgummi og syntetisk gummi som råmateriale og for å øke slitestyrke, sprekkmotstand, aldringsmotstand og andre egenskaper, har overflatelimet ulike egenskaper som slitestyrke, skjæremotstand, varmebestandighet, flammebestandighet, kuldebestandighet, syre- og alkalimotstand, oljemotstand, statisk elektrisitetsmotstand og så videre. Klutlag kjerne
Tøylaget er sammensatt av naturfiber eller kjemisk fiber alene eller en kombinasjon av de to, har samme kvalitet etter ett-trinns behandling ved en moden prosess, og har god vedheft med gummi. Det klebende laget
Limlaget er svært viktig for klebekraften mellom lagene i kjernen på transportbåndet som bøyes gjentatte ganger. Spesielt for høyspente transportbånd må det brukes et limlag med mindre knekkspenning og mindre tretthet på grunn av indre påkjenninger.
Spesifikasjoner og modeller kan tilpasses etter kundens krav, med en tykkelse fra 2,0 mm til 8,0 mm.
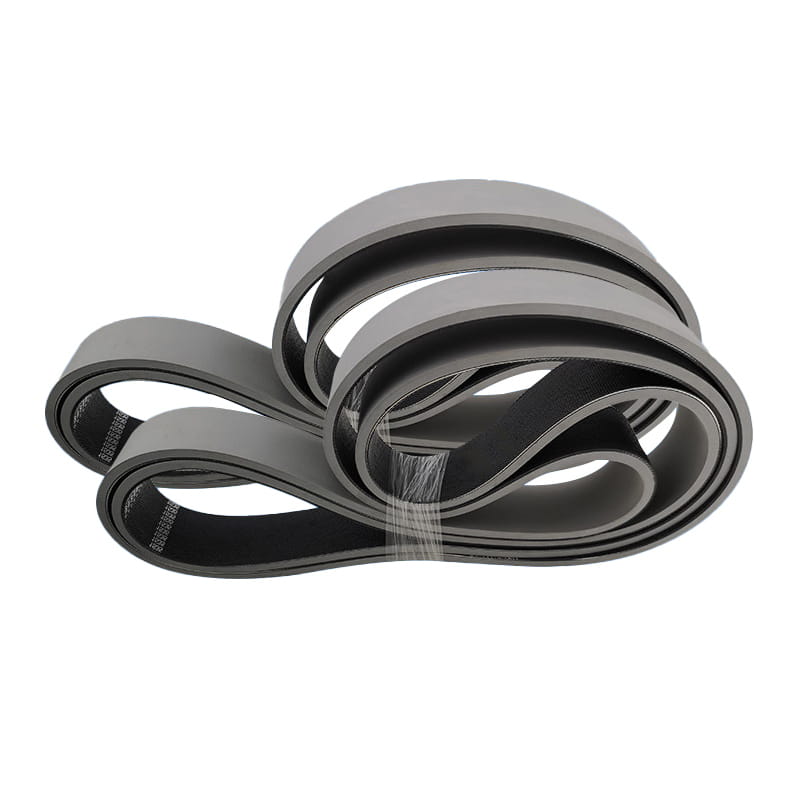
Høyhastighets, jevne og lavt utstrekte overførings- og transportsystemer, som tekstilmaskineri, trebearbeidingsmaskineri, slipemaskineri, billettautomater, grønnsaksskjæremaskiner, etc. Kjennetegn: Høy hastighet og stabilitet, høy strekkfasthet og lav forlengelse.
Det sømløse gummibåndet produsert av trebearbeidingsmaskiner kan brukes til sliping, korrigering og trimming av kjernematerialer, høvling av treplater, laminerte plater, plastlaminerte plater og andre maskiner, og kan hjelpe overflaten til å bli perfekt maskinert og valgt.
Dens spesielle teknologi ligger i produksjonsmetoden og produserer den nødvendige størrelsen leddløst belte. Vi kontrollerer ikke bare kvaliteten strengt, men insisterer også på å bruke importerte materialer for å få slipebåndet vårt til å ha bedre ytelse.
Alle deler av tykkelse og styrke er absolutt ensartede.
Den har en god lineær drift.
Høy fleksibilitet kan brukes for små hjuldiametre.
Det kan opprettholde flathet og ikke-deformerbarhet under arbeidstrykk.
Friksjonskoeffisienten mellom bunnen av beltet og plateoverflaten er svært lav.
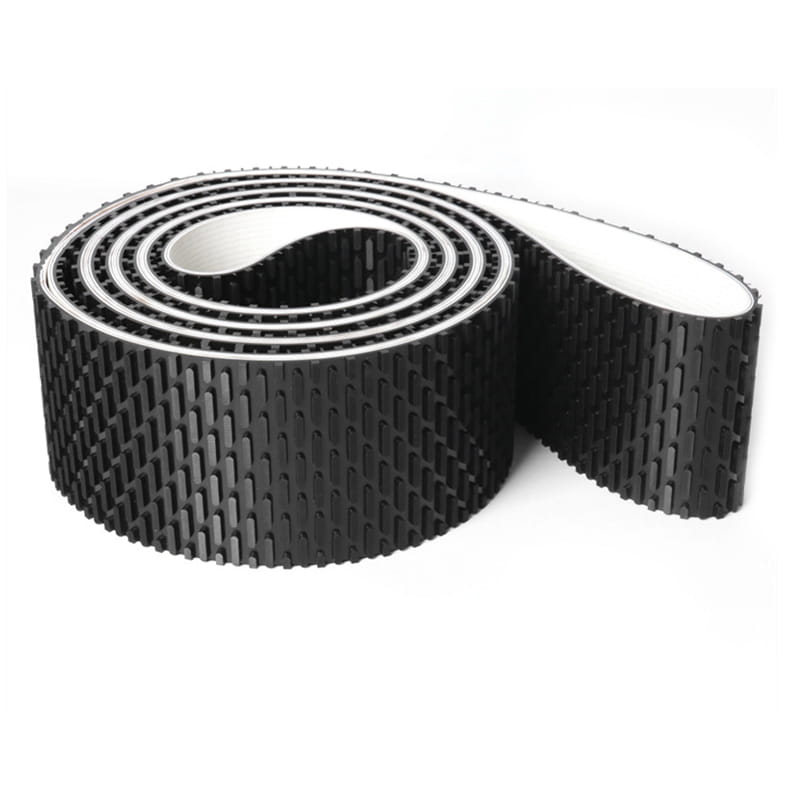
Fordi overflatelaget på båndet er dekket med gummi, forbedres klebeevnen og stabiliteten til transportbåndet forbedres.
Bruk på hvert felt i det synkrondrevne enhetssystemet. Kjennetegn:
Sørg for koordinering med beltet for å øke nøyaktigheten og levetiden til den drevne. I henhold til kundens krav, kan tilpasning, optimal drevet løsning deles inn i 45# stål, aluminiumslegering, rustfritt stål, støpejern, nylon, etc, i henhold til materialet.3