Et emballasjeanlegg byttet ut samme registerreim tre ganger på seks uker før noen målte remskiven. Drivskiven bar 0,35 mm radiell utløp og et slitt rillegulv, og hvert nytt belte sviktet i løpet av dager. Beltet var aldri problemet.
Hvis du vil ha et remdrevet remskivesystem som holder fart, går stille og gir forutsigbar remlevetid, behandle trinsene og beltet som ett matchet sett. Fest sporprofilen, diameterforholdet, senteravstanden og oppspenningsmetoden før du bestiller noe, og hold deretter innretting og utløpstoleranser på akslene. Å jobbe i den rekkefølgen fjerner de fleste feilene som er sett på høyhastighets pakke-, tekstil- og utskriftslinjer.
Match remskiven først, velg beltet som andre
Remskiver setter hastighetsforholdet, viklingsvinkelen og bøyespenningen beltet ser ved hver omdreining. En slitt eller feil profilert remskive vil ødelegge et korrekt spesifisert belte lenge før beltet når sine nominelle timer. Rent praktisk avgjør en remskive som koster en liten brøkdel av belteprisen om beltet varer i 8000 timer eller 800 timer.
To mål forteller deg mer enn noen annen katalog: rilleprofilen til remskiven og stigningen eller datumdiameteren. Begge bør kontrolleres med beltet fjernet og akselen stasjonær. Hvis en av dem er ute av spesifikasjonen, er utskifting av beltet bare en midlertidig løsning.
Hva et remdrev-remskivesystem inneholder
Et komplett drivverk har normalt fire elementer:
- Drivhjul, kile eller bøsning til motorakselen, som definerer inngangshastigheten
- Drevet remskive på maskinakselen, som setter utgangshastigheten gjennom diameterforholdet
- Mellomhjul eller strammerskive, brukes til å stille inn spenning eller for å øke innpakningsvinkelen
- Selve beltet, dimensjonert etter senteravstand og nødvendig kraft
Enhver av de fire kan svikte systemet. Bøssingslitasje, et fast løpelager eller en remskive maskinert til feil sporvinkel vil alle dukke opp som remkantslitasje, støy eller et belte som klatrer av remskiven under belastning.
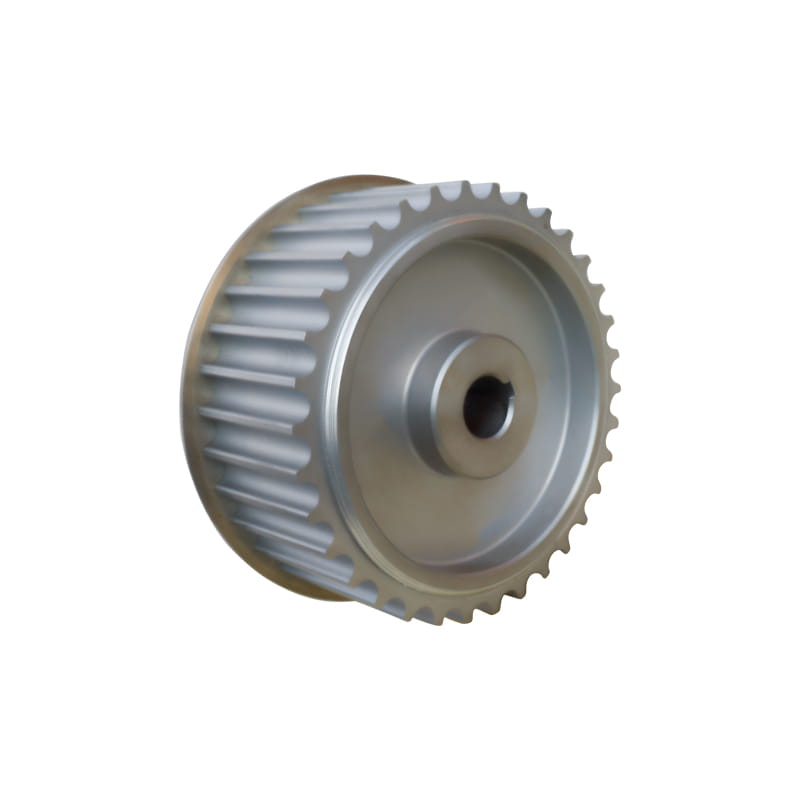
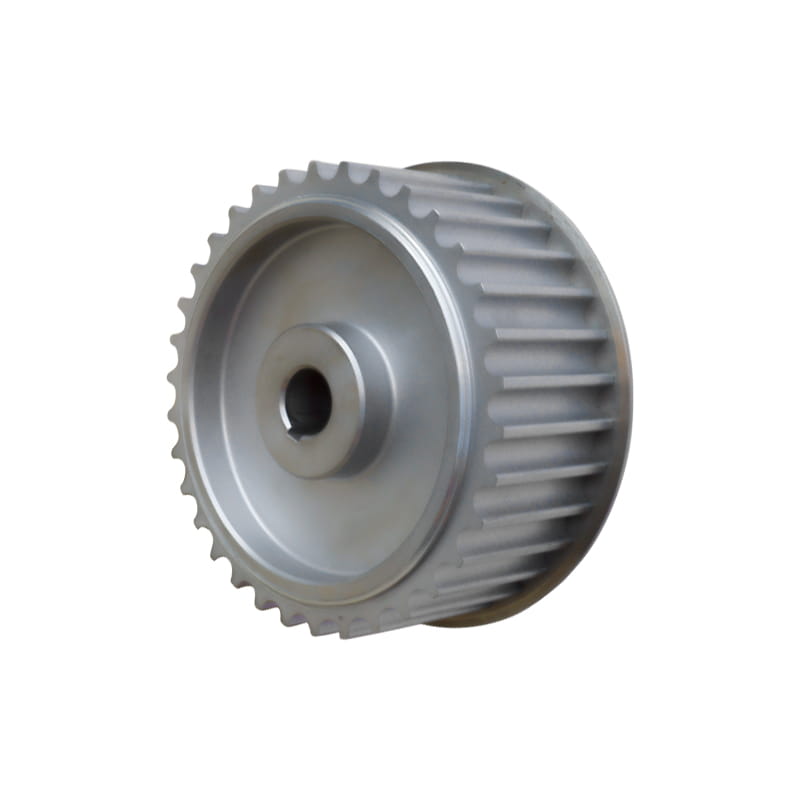 Synkron remskive for registerreimdriftssystemer Timerhjul beregnet for synkrone drivsystemer; kontroll av tannprofil og belteparing bidrar til å unngå slitasje, støy og belastningsfeil. Se produkt →
Sporprofil og beltetype må matche
Beltefamilier er ikke utskiftbare, og det er heller ikke trinsene deres. En klassisk kilerem i et smalt profilspor sitter for dypt, glir under belastning og overopphetes. Et registerreim som går på en trinse med feil tannform sliter på tannflankene og driver i effektiv stigning innen noen få hundre timer. Tabellen nedenfor viser kombinasjonene som fungerer i normal industriell tjeneste.
Rem- og remskivekombinasjoner for vanlige industrielle drivverk, med feilen som oppstår når de ikke passer sammen. | Belte type | Remskive profil | Typisk overflatehastighet | Uoverensstemmelse symptom |
| Klassisk kilerem, A til C-seksjon | Sporvinkel 34 til 38 grader | Opptil 25 m/s | Beltesetene er for dype, glir og gliser |
| Smal kilerem, SPZ til SPB | Smalt spor med tilpasset nullpunktbredde | Opp til 40 m/s | Kantslitasje og belteomsetning i sporet |
| Flatt belte | Kronet flat trinse, 0,5 til 1 grads krone | Opp til 60 m/s | Beltespor utenfor midten, frynsete kanter |
| Ribbet eller multi kilerem | Matchet ribbedeling, 3,56 mm for PJ | Opptil 50 m/s | Ribbeskjæring, støy og varme bygges opp |
| Synkronbelte, HTD eller GT | Tannform tilpasset beltets stigning | Opptil 80 m/s | Tannflankeslitasje, stigningsdrift, skralle |
| PU registerreim | Remskive av stål eller aluminium, matchet tannform | Opptil 80 m/s | Beltet klatrer under sjokkbelastning |
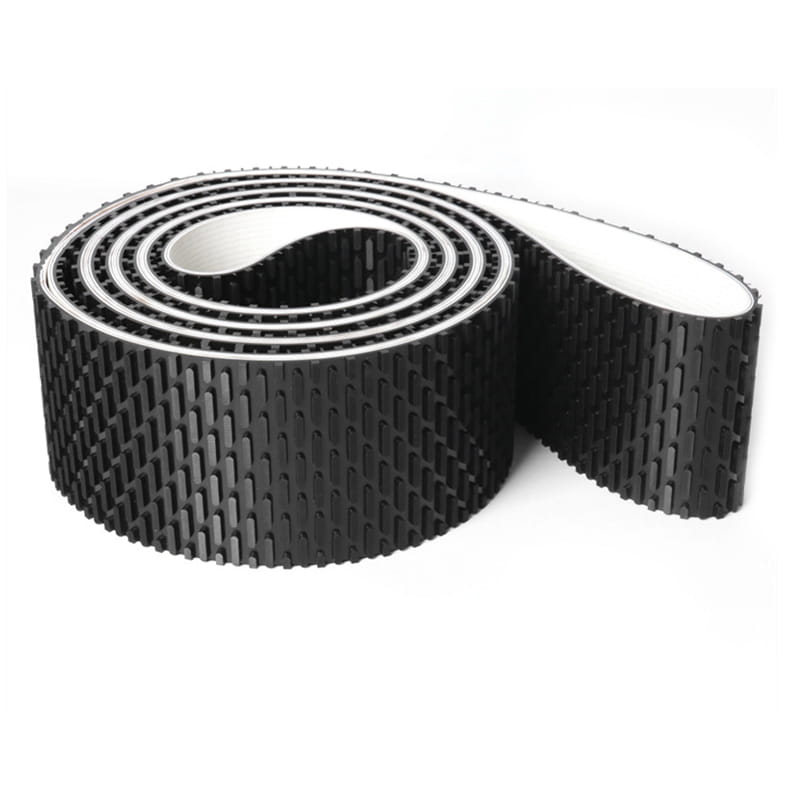
Ved reparasjonsarbeid må remstigningen og remskivens tannprofil bekreftes som et par, ideelt sett fra beltets baksidetrykk og remskivens merking i stedet for fra minnet. Synkrone gummibelter forblir standardvalget for generelle industrielle drivverk fordi de tåler liten feiljustering og fuktige vibrasjoner godt, mens tannformen deres fortsatt har et presist forhold.
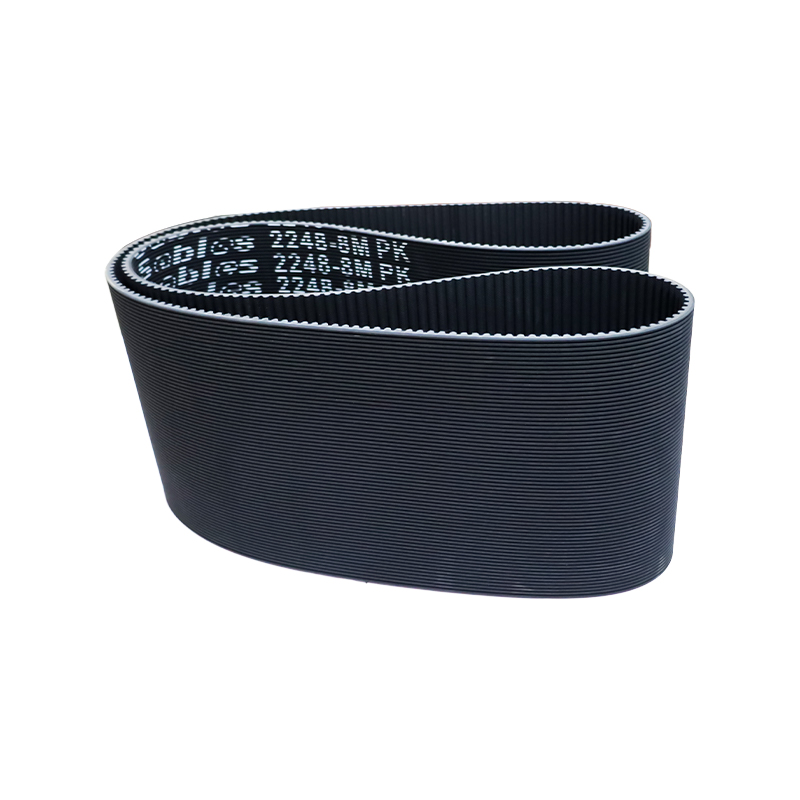
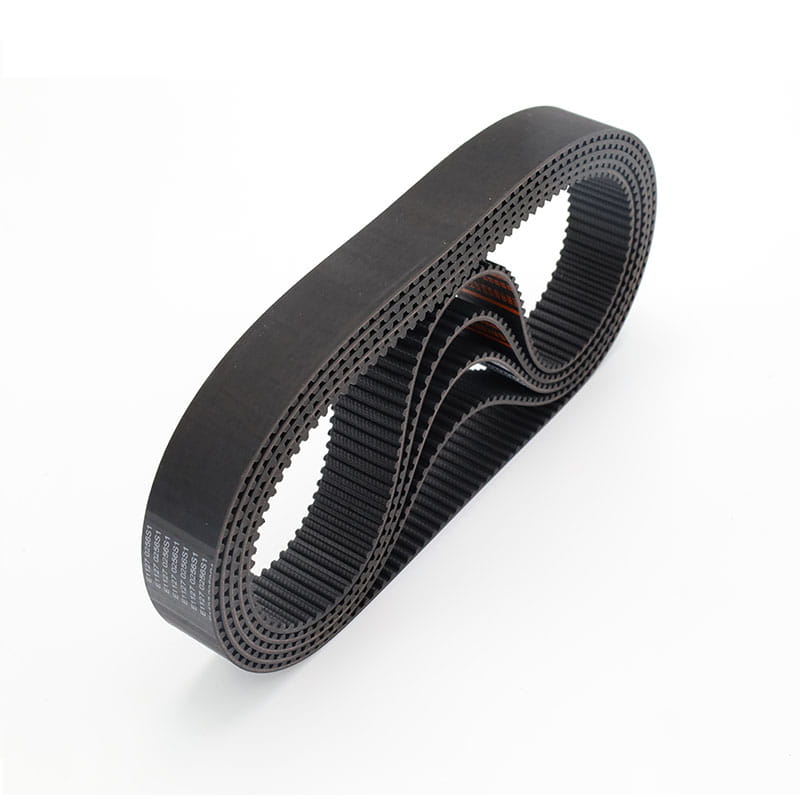 Synkront gummibelte for generelle industrielle timingdrev Registerreim i gummi for synkron kraftoverføring og posisjonering; bekreft stigning og remskivetannprofil som et matchende par under reparasjon. Se produkt →
Diameterforhold, hastighet og senteravstand
Hastighetsforhold er den drevne diameteren delt på driverdiameteren, men begrensningen som virkelig betyr noe er minimum remskivediameter. En liten remskive tvinger beltet til å bøye seg skarpt, og bøyetrøtthet er det som avslutter remlevetiden på drev med høy utveksling. Kileremdrifter trenger vanligvis minst 120 grader omslag på den lille remskiven. Timing stasjoner trenger nok tenner i mesh, vanligvis seks eller flere ved full belastning.
Sentrumsavstand fastsetter deretter beltelengden. Der du har designfrihet, holder en senteravstand mellom én og to ganger summen av de to trinsediametrene viklingsvinkelen rimelig og reduserer lagerbelastningen. Der det er trangt om plassen, gjenvinner en tomganger på slakk side viklingsvinkelen uten å snu beltets retning.
For hele forholdet og senteravstandsberegningssekvensen, nettstedets egen designretningslinjer for synkrone remdrifter følg de samme trinnene.
Spenning og justering avgjør beltets levetid
Spenning er der de fleste installasjoner går galt. Et registerreim skal være stramt nok til at det ikke hopper over tenner under maksimalt dreiemoment, men løst nok til at det fortsatt kan vris ca 90 grader for hånd ved midtspenn på en kort kjøretur. Kilereimer går løsere. Overspenning belaster lagrene, sliter på trinsesporene og produserer en sutring som ofte er skyld i beltet.
Justeringstoleranser er strammere enn de fleste forventer. Vinkelforskyvning bør holde seg under ca. 0,5 grader, og parallell forskyvning under ca. 0,5 mm for hver 100 mm senteravstand. Begge figurene er enkle å sjekke med rett kant og følemåler, og begge er billige å korrigere før beltet monteres. Feltprosedyren for installasjon av et synkront gummibelte dekker de samme sjekkene i rekkefølge.
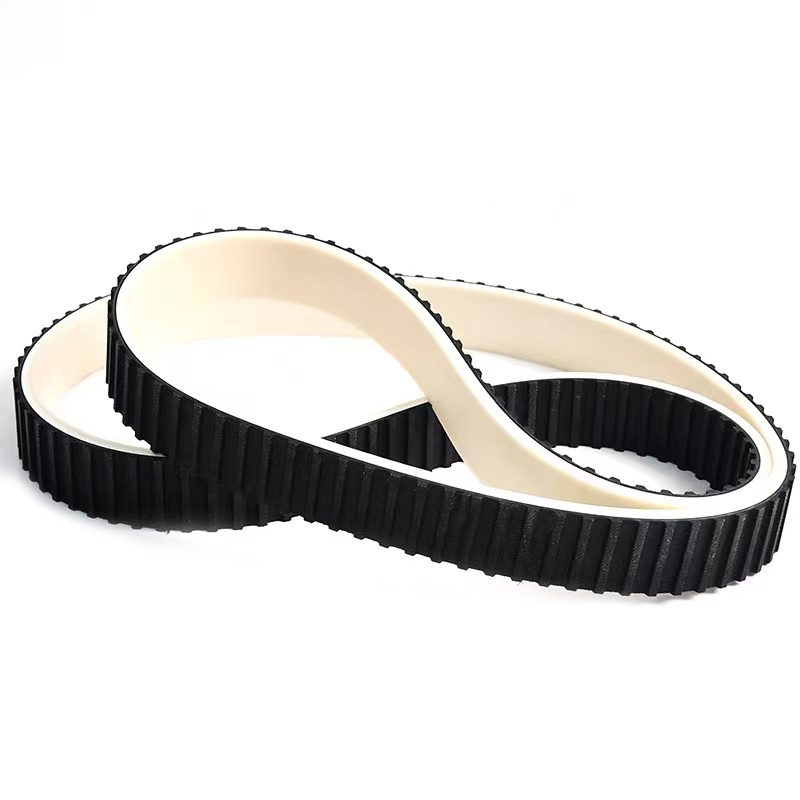
På høyhastighets pakke- og utskriftslinjer holder PU-registerremmene lengden bedre enn gummi når omgivelsestemperaturen stiger og oljetåke er tilstede, og det er derfor de ofte er spesifisert for disse posisjonene.
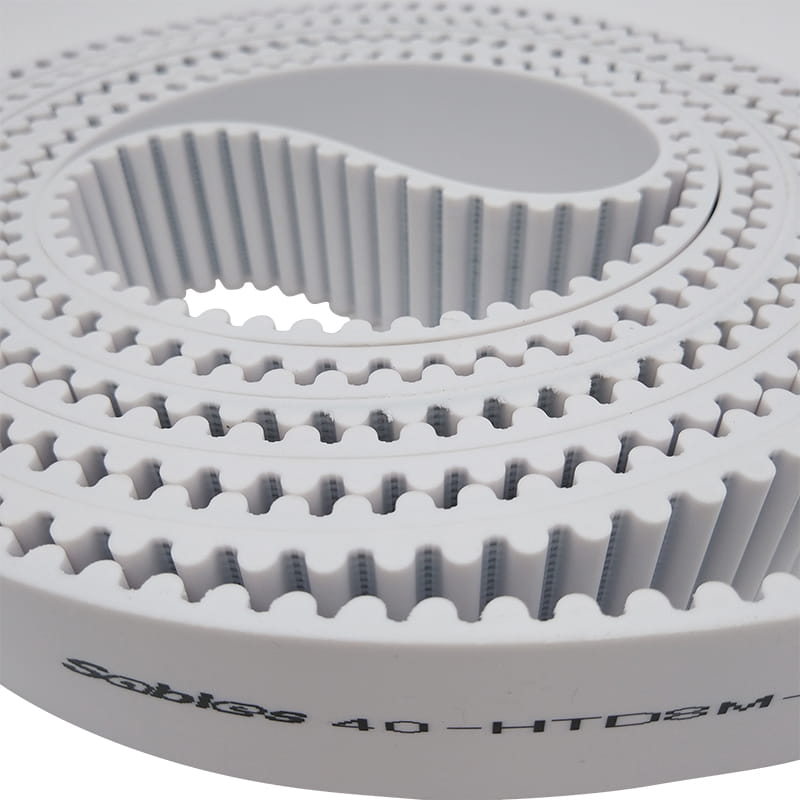 Synkront PU-belte for presisjons lineære og transporterende drivverk Registerreim i polyuretan for presis posisjonering og transport; stabil lengde og lav støy passer til emballasje, utskrift og andre krevende kjørestillinger. Se produkt →
En praktisk utvalgssjekkliste
- Registrer motoreffekt, inngangshastighet og utgangshastigheten maskinen faktisk trenger.
- Mål de eksisterende trinsediametrene og tell spor eller tenner.
- Bekreft remprofilen fra remstøtten eller remskivens merking, ikke fra minnet.
- Sjekk tilgjengelig senteravstand og om en strammer kan monteres.
- Definer miljøet: temperatur, olje, støv, nedvasking og sjokkbelastning.
- Velg mellom standard og tilpassede lengder før ledetiden blir begrensningen.
- Bestill remskive og belte sammen slik at profil og stigning garantert matcher.
På innkjøpssiden er hovedrisikoen et delt tilbud. Et belte fra en kilde og en remskive fra en annen kan begge sitte innenfor sine egne toleranser og fortsatt ikke gripe riktig inn. Å kjøpe paret fra en produsent fjerner den risikoen, og det avgjør ansvaret når en stasjon feiler tidlig.
Vedlikehold og utskiftingspraksis
Stram et nytt belte etter de første 24 til 48 timene med kjøring, og skriv deretter ned innstillingen. Belter kryper og setter seg, og et utspent nytt belte er den vanligste årsaken til gjentatt feil i løpet av den første måneden.
Inspiser remskiven ved hvert reimskifte. Kjør en finger langs rillegulvet for trinn og rygger, sjekk tannflankene for slitasje, og mål utløpet med en måleur. Spor slitt med mer enn ca. 0,5 mm er vanligvis bedre erstattet enn gjenbrukt, fordi et nytt belte raskt slites inn i den gamle formen.
Oppbevar reservedeler fra samme produksjonsparti der stasjonen er kritisk, og oppbevar dem unna direkte sollys, ozonkilder og trange svinger. For linjer som går kontinuerlig, koster et ekstra trinsesett på hyllen langt mindre enn ett uplanlagt stopp.
De fleste problemer med remdrevet remskivesystem avgjøres før beltet noen gang er montert. Tilpass sporet eller tannprofilen, hold diameterforholdet og viklingsvinkelen innenfor fornuftige grenser, og still innretting og strekk til de skrevne verdiene, og frekvensomformeren vil kjøre til sin nominelle levetid. Ta noen av disse feil og beltet blir et forbruksmateriale. For drivverk utenfor standardområdet, inkludert synkronremmer med lang stigning produsert i støpeformer opp til 8600 mm og remmer for trykking, pakking, tekstil, solcelle- og matmaskineri, lønner det seg å involvere reim- og trinseprodusenten på spesifikasjonsstadiet i stedet for etter den tredje feilen.