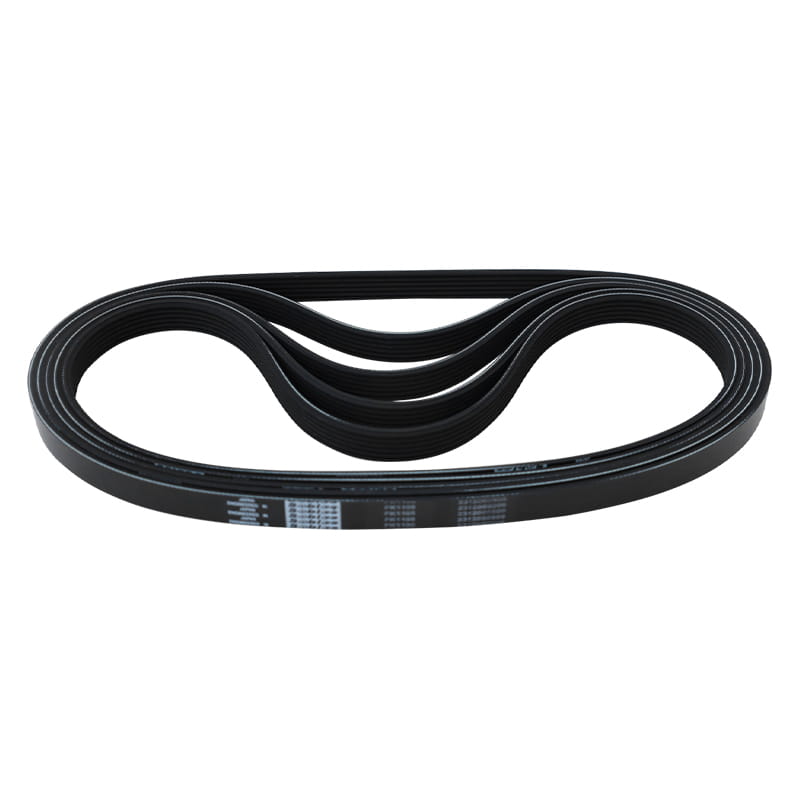
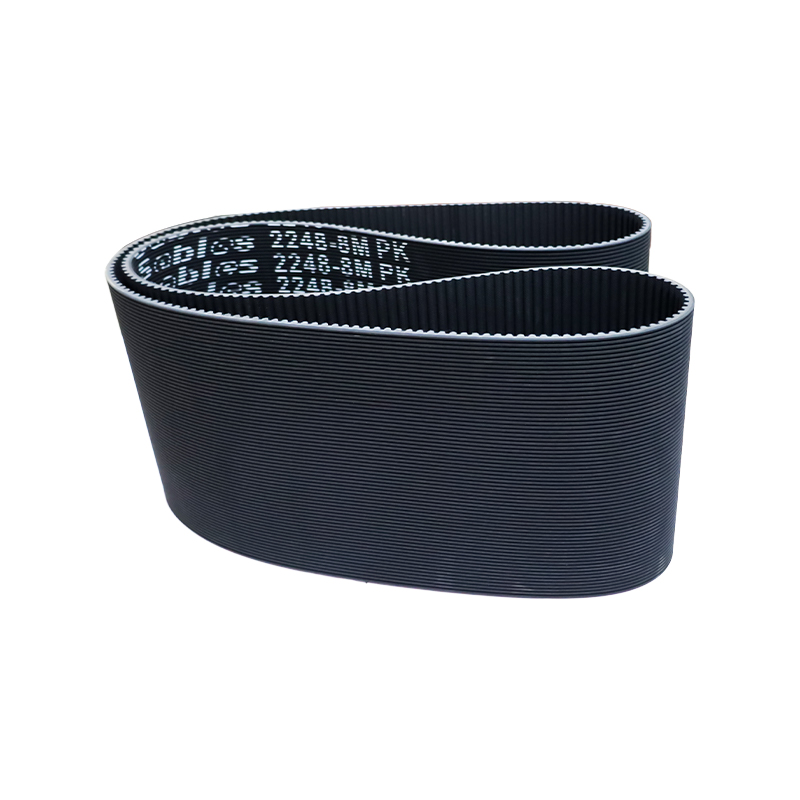
Et B-seksjonsbelte med stemplingen slitt ned til en glatt rygg er det de fleste tar med til disken. Det nyttige svaret er sjelden et delenummer. Det er tre mål tatt i riktig rekkefølge: toppbredde og tykkelse for å bekrefte snittet, deretter lengde, pluss et notat på hvilket lengdegrunnlag leverandøren oppgir. Bredde og tykkelse begrenser søket til én familie av belter; lengden avgjør om et belte fra den familien faktisk sitter riktig i trinsene dine.
Arbeid i millimeter for bredde og tykkelse, og noter lengde i både millimeter og tommer hvis du kan. Vår erfaring er at flertallet av feil ordre ikke er forårsaket av en uforsiktig måling, men av en lengde som ble målt som utvendig lengde og bestilt som datumlengde. Disse to tallene avviker med nok til å sette deg en eller to størrelser av.
De tre dimensjonene som definerer et kilerem
Hvert innpakket kilereim er beskrevet av dens seksjon, som fikserer toppbredden og høyden på trapesen, og av lengden. Når seksjonen er kjent, kollapser lengdesøket til en enkelt kolonne i en katalog eller en enkelt side i en kryssreferanseguide.
Topp bredde
Mål over den bredeste delen av beltet med beltet liggende flatt og avslappet, ikke buet over hånden. En skyvelære er bedre enn et målebånd her, fordi forskjellen mellom en A- og en B-seksjon bare er ca. 4 mm. Ta tre avlesninger langs lengden og bruk den midterste verdien; et belte som har vært varmt kan vise en litt hoven kant.
Tykkelse, eller høyde
Målt fra toppflaten til bunnflaten ved senterlinjen. Dette tallet skiller en standard industriseksjon fra en smal seksjon med tilsvarende bredde. Et 13 mm bredt belte kan være en A-seksjon på 8 mm høy eller en smal SPA-seksjon på 10 mm høy, og disse to er ikke utskiftbare i samme spor.
Lengde
Lengde is where most of the confusion lives, and it is covered in detail further down. For now, note that a length can be quoted as outside length, datum length or inside length, and each of those is a different physical measurement on the same belt.
| Seksjon | Nominell toppbredde | Nominell tykkelse | Felles lengdegrunnlag |
| Z | 10 mm | 6 mm | Innvendig lengde (Li) |
| A | 13 mm | 8 mm | Ute eller inne |
| B | 17 mm | 11 mm | Utvendig lengde (La) |
| C | 22 mm | 14 mm | Utvendig lengde (La) |
| D | 32 mm | 19 mm | Utvendig lengde (La) |
| SPZ | 9,7 mm | 8 mm | Datumlengde (Ld) |
| SPA | 12,7 mm | 10 mm | Datumlengde (Ld) |
| SPB | 16,3 mm | 13 mm | Datumlengde (Ld) |
| SPC | 22 mm | 18 mm | Datumlengde (Ld) |
Kun nominelle tall. Faktisk bredde og høyde varierer litt mellom produsenter, så et belte som måler 16,8 mm over toppen er fortsatt en SPB og verdt å sjekke mot produsentens dataarket før du avviser det.
Hvordan måle et belte du fortsatt har
Hvis det gamle beltet overlevde feilen, er det den beste referansen du har. Arbeid gjennom disse trinnene i rekkefølge og skriv ned tallene i stedet for å prøve å huske dem.
- Rengjør beltet. Olje-, støv- og gummioverføring skjuler kantene som definerer den sanne bredden.
- Legg den på en flat benk og la den slappe av i et minutt. Et belte som har blitt krøllet rundt en liten remskive vil lese smalt i endene.
- Mål toppbredden med en skyvelære på tre punkter med omtrent 120 grader fra hverandre, og registrer deretter gjennomsnittet.
- Mål tykkelsen på de samme tre punktene.
- Merk en startlinje på tvers av ryggen med kritt eller tape, sett beltet på kanten mot en vegg, og rull det en hel omdreining mens du markerer veggen ved start- og målpunktene. Avstanden mellom merkene er utvendig lengde.
- Alternativt kan du klippe opp beltet, legge det flatt og måle ende mot ende. Dette er den mest nøyaktige metoden for et skadet belte som ikke vil bli gjenbrukt.
Behandle resultatet som et maksimum. Et slitt belte som har gått i et år eller mer, er vanligvis 1 til 2 prosent lengre enn den opprinnelige lengden, og på en lang B-seksjon som kan være 20 mm eller mer. Hvis beltet er tydelig strukket, mål drivverket i stedet for beltet.
Utvendig lengde, datolengde og innvendig lengde er ikke samme tall
Tre tall er trykt på kileremkataloger, og de refererer til tre forskjellige veier rundt samme reim. Ytre lengde, ofte skrevet La, måles rundt den ytre overflaten. Datumlengde, skrevet Ld, måles ved snorlinjen inne i beltet der den ikke strekker seg eller komprimeres. Innvendig lengde, skrevet Li, måles rundt den indre overflaten.
Avstandene er ikke små. På en klassisk B-seksjon er forskjellen mellom utvendig og innvendig lengde vanligvis i området 30 til 40 mm, som er mer enn et trinn i full størrelse. Å gi en leverandør en innvendig lengde og be om dette nummeret som en ytre lengde vil gi et belte som er synlig for kort.
Regionalt stevne gjør dette vanskeligere. Klassiske A-, B-, C- og D-belter i tommemarkeder bestilles vanligvis etter utvendig lengde, mens smale SP-seksjoner og de fleste metriske markeder fungerer i datumlengde. Innpakkede belter og raw edge-tannbelter av samme nominelle størrelse kan også avvike noe. Når du har valget, oppgi snitt og både antall og grunnlag, for eksempel B-seksjon, 1905 mm utvendig lengde. Enhver kompetent leverandør kan arbeide ut fra det.
Når beltet er borte: Mål drivverket i stedet
Ingen belte, ingen merker, og en maskin som må kjøre. I så fall gir trinsegeometrien deg lengden. Du trenger tre verdier: senteravstanden mellom de to akselsentrene og den ytre diameteren til hver remskive.
Standard tilnærming for tonehøydelengde er: L er lik 2C pluss 3,14 ganger summen av D1 og D2 delt på 2, pluss kvadratet av forskjellen mellom D2 og D1 delt på 4C. Her er C senteravstanden og D1 og D2 er trinsediametrene.
- Mål senteravstanden mellom akselens senter, ikke mellom remskivens kanter.
- Mål remskivens ytre diameter på tvers av overflaten, og trekk fra omtrent to ganger spordybden hvis du trenger stigningsdiameter.
- Legg til en strekkgodtgjørelse. De fleste stasjoner trenger 2 til 4 prosent av lengden tilgjengelig for opptak, så en motor på sporede skinner bør ikke være på slutten av bevegelsen med et nytt belte montert.
Mens beltet er av, sjekk sporene. En sporviddemåler eller en enkel profilsjekk med ny belteseksjon vil vise om flankene er slitt konkave. Et slitt spor lar et nytt belte sitte for lavt, slik at det glir selv ved riktig spenning, og ingen lengdeberegning vil fikse det. Sporvinkelen er vanligvis 34 eller 38 grader avhengig av remskivens diameter, og å blande de to på ett driv sliter reimer raskt.
 Gummi vidvinkel girrem for industrielle drivverk Et 60° kilebelte med PU-, CR- eller EPDM-alternativer og 3M–11M profiler, egnet når du sjekker reim- og remskiveslitasje sammen. Se produkt →
Hvis remskiven i seg selv er den slitte delen, er det vanligvis billigere å bytte den sammen med remmen enn å bytte reim to ganger i sesongen.
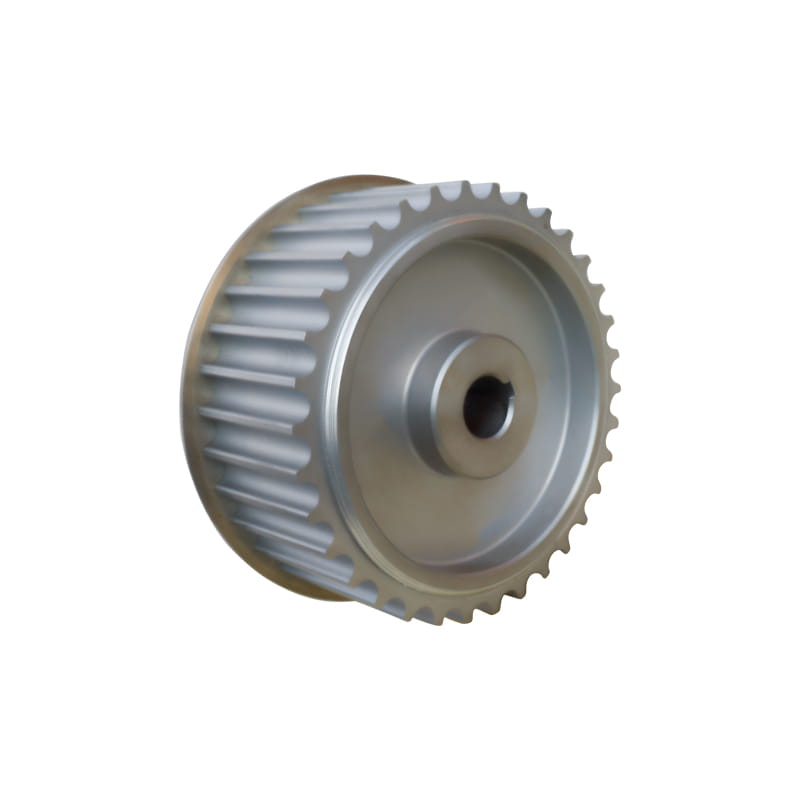
 Tilpassbar synkron remskive for beltedrevne systemer En synkron remskive med alternativer i stål, aluminium, rustfritt, støpejern eller nylon; tilpassbare stigning, tenner, boring og navdimensjoner for drevne systemer. Se produkt →
Lese nummeret stemplet på beltet
De fleste belter har fortsatt en kode, og den inneholder vanligvis alt du trenger når du kjenner mønsteret.
- B75 betyr et B-seksjonsbelte med en utvendig lengde på 75 tommer, omtrent 1905 mm.
- A42 betyr et A-seksjonsbelte med en utvendig lengde på 42 tommer.
- SPB 2360 betyr et SPB-seksjonsbelte med 2360 mm datumlengde.
- 3V 560 og 5V 1400 er smale seksjoner i tommerserien, oppgitt etter tonehøydelengde i tideler av en tomme, så 560 er en tonehøyde på 56,0 tommer.
Der en kode slutter på Li eller Ld, er det suffikset ikke dekorasjon. Den forteller deg hvilket mål tallet refererer til, og det skal kopieres nøyaktig når du legger inn en bestilling.
Fem feil som fører til en ny ordre
- Blande lengdebaser. En innvendig lengde sendt som en ytre lengde er den vanligste feilen vi ser.
- Måler et strukket belte og stoler på det. Brukte belter leses lenge, så en lignende erstatning kommer løs.
- Måling av bredde ved et hovent eller frynsete punkt i stedet for gjennomsnittet av tre målinger.
- Bruk et mykt målebånd rundt et buet belte. Båndet følger buen og leser kort.
- Ombestilling etter maskinmodell alene. Produsenter endrer trinsestørrelser under en produksjonskjøring, slik at samme maskinnavn kan bære to forskjellige remlengder.
Regelmessig inspeksjon og korrekt oppspenning reduserer hvor ofte du i det hele tatt må gjennom denne prosessen; våre notater om vedlikehold og bruk av industribelter dekke strekk- og innrettingskontrollene som holder en drivenhet stabil mellom utskiftingene.
Hva du bør skrive ned før du bestiller
En fullstendig forespørsel tar to minutter å forberede og fjerner nesten alt frem og tilbake hos en leverandør.
- Snitt, bekreftet av toppbredde og tykkelse.
- Lengde value, with the basis stated as outside, datum or inside.
- Antall, og om stasjonen bruker et matchet sett. Belter som kjører parallelt på samme drivenhet bør komme fra samme produksjonsparti.
- Maskinmerke og modell, pluss det originale delenummeret hvis det er leselig.
- Remskivediametre og senteravstand, i tilfelle lengden må beregnes på nytt.
- Driftsforhold: temperatur, oljeeksponering, støv, og om beltet går på en ryggleder.
De to siste linjene betyr mer enn de ser ut. En stasjon som kjører over 60 grader C, eller en som er utsatt for oljetåke, kan trenge en annen blanding i stedet for en annen størrelse, og å spesifisere kun dimensjonene vil gi deg riktig form i feil materiale. Mål nøyaktig, angi grunnlaget og beskriv miljøet. Den kombinasjonen er det som gjør en måling til et belte som varer hele serviceintervallet.