En sprukket rullehette melder seg sjelden. Det første tegnet er vanligvis en grå linje med gummistøv under haleremskiven, deretter en beltekant som begynner å frynse seg to uker senere, og til slutt et lager som går varmt fordi fint pulver har blitt trukket forbi en forsegling som ikke lenger sitter firkantet. Når lokket er identifisert som årsaken, har beltet ofte blitt skiftet ut en gang allerede.
Transportører er små og billige, og det er nettopp derfor de blir behandlet som forbruksvarer. I praksis setter de grensebetingelsene for tre kostbare ting: lagerlevetid, remkanttilstand og produktsikkerhet. Å få materialet, passformen og geometrien riktig tar kortere tid enn et enkelt uplanlagt stopp.
Hva transportører gjør på en arbeidslinje
Begrepet dekker minst tre forskjellige komponenter, og å blande dem i en innkjøpsordre er en av de vanligste årsakene til dårlig passform.
- Rullende endestykker lukk endene av transportørrullene og fungerer ofte som lagerhus. De holder støv, vaskevann og produktrester ute av lageret og plasserer akselen eller akselen. På gravitasjons- og lettdrevne ruller er de ofte støpt av nylon eller glassfylt polypropylen med en integrert labyrint.
- Ramme og rør endestykker plugg de åpne endene av runde eller firkantede rør som brukes til transportbåndsrammer, beskyttelser og støtteben. De fjerner en skarp kant, stopper vann og insekter fra å samle seg inne i røret og forbedrer utseendet til den ferdige maskinen.
- Beltekantkapper og endestoppere sitte på sidene eller endene av beltebanen og styre eller holde beltets kant. Her er geometrien viktigst. En generøs radius og en overflate med lav friksjon lar beltet løpe mot hetten uten å barbere gummi- eller stoffkanten.
Alle tre deler samme jobb. De er grensesnittet mellom en bevegelig eller vibrerende enhet og miljøet rundt den. En caps som blir liggende og rund gjør jobben sin. En hette som har løst seg er en forurensningsrisiko på mat- og legemiddellinjer, og en hakerisiko alle andre steder.
Materialeer: Passer hetten til miljøet
Materialvalg er drevet av fire variabler: driftstemperatur, kjemisk eksponering, nødvendig retensjonskraft og kostnadene ved at lokket svikter. En generell LDPE-hette som fungerer godt på en tørr logistikksorterer vil deformeres i en 70 C tørkeseksjon eller absorbere olje i en maskineringscelle.
Veiledende materialsammenligning for endestykker på transportbånd. Temperaturverdier er generell veiledning og bør bekreftes mot leverandørens datablad for den spesifikke karakteren. | Material | Typisk bruk | Servicetemperatur | Notater |
| LDPE | Lysramme rørkapsler, midlertidig beskyttelse | Opp til ca 60 C | Lav pris, fleksibel, svak retensjon, dårlig UV-stabilitet med mindre stabilisert |
| HDPE | Generell ramme og rullekapsler | Opp til ca 80 C | God kjemikaliebestandighet, stivere enn LDPE, egnet for presspasning |
| Polypropylen | Rullehetter, vaskeområder | Opp til ca 100 C | God fukt- og kjemikaliebestandighet, begrenset lavtemperaturpåvirkning |
| Nylon PA6 eller PA66 | Lagerhus, rullekapsler med høy belastning | Opp til ca 120 C | Høy styrke og slitestyrke, absorberer fuktighet, trenger streng toleransekontroll |
| TPU | Slitasje- eller slagutsatte stillinger | Opp til ca 90 C | Tøff og fleksibel, bra for snap fit-funksjoner |
| Gummi EPDM eller NBR | Tetningslokk, vibrasjonsdemping | Opp til ca 120 C | Utmerket tetning, mindre egnet for strukturell retensjon |
| Forsinket stål | Tunge rammer og sveisede strukturer | Opp til ca 200 C | Sterk, trenger korrosjonsbeskyttelse, tyngre enn polymer |
| Rustfritt stål 304 eller 316 | Mat-, kjemikalie- og vaskelinjer | Opp til ca 400 C | Korrosjonsbestandig, høyere pris, se etter sprekker |
| Aluminium | Maskinbearbeidede hetter, presisjonsrammer | Opp til ca 200 C | Lett, bearbeidbar, anodisert for slitasje og korrosjon |
På matkontakt og farmasøytiske transportører er materialet bare halve spørsmålet. Hetten må også være rengjørbar, noe som betyr ingen åpne sprekker, ingen innestengt volum bak flensen og ingen porøs overflate som holder produktrester. Rustfritt stål, eller en glatt ikke-absorberende polymer med en forseglet passform, er vanligvis det praktiske svaret.
Passform og toleranser: hvorfor capser løsner
De fleste løse hetter er et toleranseproblem snarere enn et materialproblem. Dimensjonene som avgjør utfallet er rørets eller rullens utvendige diameter, hettens innvendige diameter og veggtykkelsen på selve røret.
- Mål rørets ytre diameter i tre posisjoner rundt omkretsen. Sømløst rør kan være ovalt med 0,2 til 0,3 mm, noe som er nok til å få en nominell presspasning til å svikte på den ene siden.
- Bekreft innvendig diameter på hetten og spesifiser interferensen. En typisk plastpresspasning kjører 0,2 til 0,5 mm interferens på et 30 mm rør. Mer enn det og hetten sprekker under montering, mindre og den går ut under vibrasjon.
- Sjekk ledningen i fas. En 1 til 2 mm avfasning på hetteboringen gjør håndtilpasning praktisk og reduserer risikoen for barbering av materiale fra rørenden.
- Tillat termisk ekspansjon. En polypropylenhette på et stålrør ved 60 C mister deler av grepet når polymeren mykner, så en mekanisk retensjonsfunksjon som mothaker, en skruefeste eller et spor er verdt ekstrakostnaden på varme linjer.
- Bekreft den sammensatte profilen. Hetten skal sitte i flukt med remskiven eller rulleenden, uten noen leppe som kan fange en beltekant eller et produkt.
Hvordan endestykker påvirker beltekantslitasje og sporing
Koblingen mellom en rammehette og beltelevetid er lett å gå glipp av før du ser et belteløp. Et belte driver en millimeter eller to innenfor sporingsområdet under normal belastningsvariasjon. Hvis hetten som stopper den avdriften har et skarpt hjørne, slites beltekanten litt på hver omdreining. På en kontinuerlig linje som blir hundretusenvis av kontakter per dag, og resultatet er en frynsete kant, synlige strekksnorer og til slutt en skjøtefeil.
Den praktiske løsningen er geometri. Bruk en hette med en generøs radius, en avfaset innføring og en overflate med lav friksjon, og hold 1 til 2 mm klaring mellom hetten og beltekanten i ro. Der beltet er følsomt for kantskader, for eksempel et tynt flatt belte som kjører i høy hastighet på en pakkemaskin, bør hetten fungere som en guide i stedet for en hard stopp. Det bredere forholdet mellom beltesporing og transportbåndstruktur er dekket i våre notater om transportbånddesign for logistikkoperasjoner .
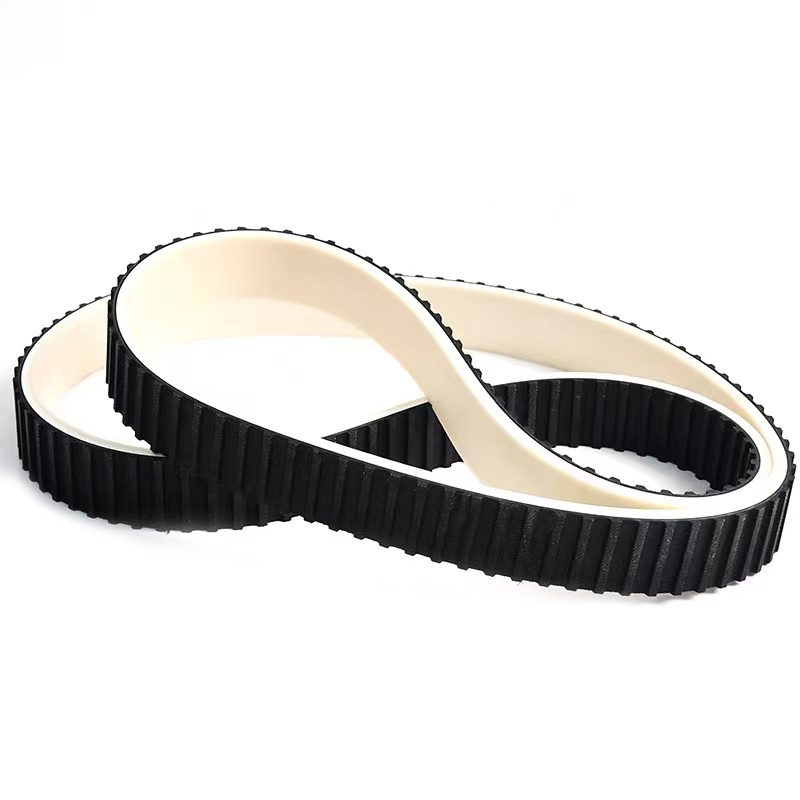
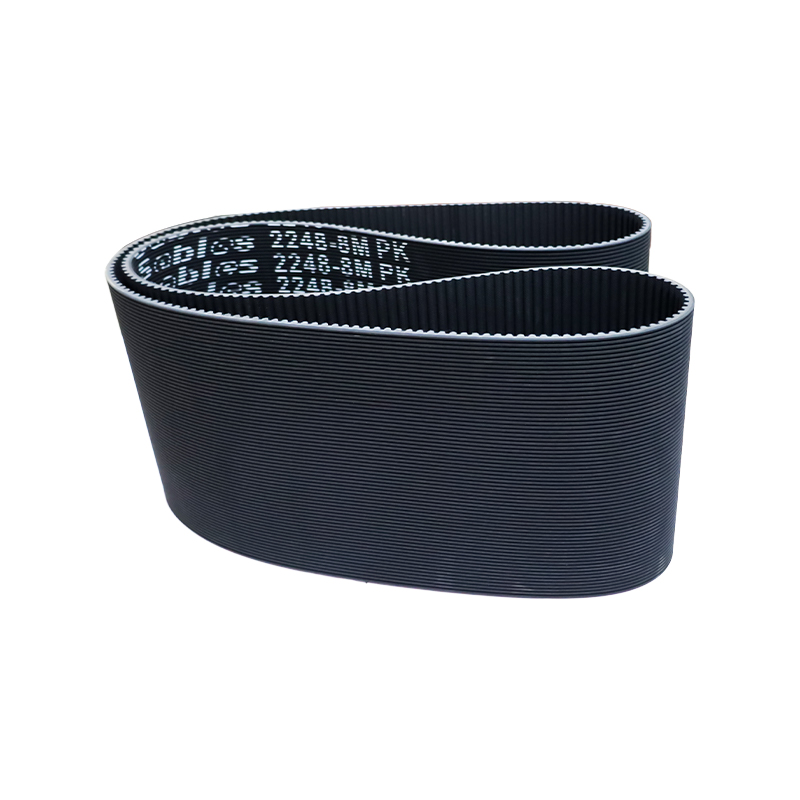
 Endeløst gummiflatbelte for høyhastighetsoverføring Et endeløst flatt gummibelte for høyhastighetsoverføring med lav forlengelse, egnet for stabil drift i tekstil, trebearbeiding, sliping og lignende kompaktmaskineri. Se produkt →
Feilmoduser og en praktisk inspeksjonsrutine
Endestykker feiler på et lite antall forutsigbare måter, og å kjenne dem gjør inspeksjonen rask.
- Sprekker fra UV og ozon. Utendørs eller takvinduseksponerte rammekapper blir sprø i løpet av to til tre år med mindre karakteren er UV-stabilisert. Sprekken starter vanligvis ved flenshjørnet.
- Retensjonstap. Vibrasjon, termisk syklus og gjentatt nedvasking mykner eller kryper polymeren til hetten trer ut av røret. En manglende hette er en mattrygghetshendelse på en matvarelinje, ikke bare et kosmetisk problem.
- Tetningssvikt ved lageret. Når labyrinten eller leppen er skadet, når fint støv lagerfettet, lagertemperaturen stiger og valsen griper til slutt.
- Kantslitasje av beltet. Skarpe eller slitte hetter barberer beltets kant, og produserer gummi- eller stoffstøv og forkorter beltets levetid.
- Kjemisk angrep. Oljer, løsemidler og noen rengjøringsmidler sveller eller løser opp polymerer av lavere kvalitet, noe som endrer hettens dimensjoner og passformen.
En enkel rutine dekker det meste. Sjekk lokkeoppbevaringen for hånd ved hvert planlagte stopp, se etter gummi- eller stoffstøv under bakenden, mål lagertemperaturen på den varmeste valsen, og bytt ut eventuelle hetter som viser en sprekk, et hvitt stressmerke eller en løs passform i stedet for å vente på at den faller ut.
 Gummitransportbånd med tilpassbart deksel og kjerne Et transportbånd av gummi med tilpassbar tykkelse og dekkblandinger for slitasje, kutt, varme, olje og slagfasthet ved krevende transportoppgaver. Se produkt →
Kjøpssjekkliste for endestykker på transportbånd
Når du angir tak for en ny linje eller en ettermontering, forhindrer disse punktene de fleste returer og omarbeid.
- Oppgi rørets eller rullens ytre diameter, veggtykkelse og nødvendig interferens, ikke bare nominell størrelse.
- Be om materialkarakteren i stedet for etternavnet. UV-stabiliserte, matkontaktgodkjente og glassfylte kvaliteter oppfører seg annerledes enn basispolymeren.
- Bekreft temperaturen og kjemisk eksponering for den faktiske posisjonen, inkludert vaskemidler og smøremidler.
- Be om en prøvehette og sett den på en del av det virkelige røret før du legger inn en batchbestilling.
- Sjekk batchkonsistens på farge og dimensjon, siden hetter fra forskjellige former ofte er forskjellige ved flensen.
- Ha et lite reservelager av de to eller tre vanligste størrelsene, fordi en manglende hette vanligvis oppdages på det verst mulige øyeblikket.
 Lett transportbånd for kompakte høyhastighetslinjer Et tynt, fleksibelt lett transportbånd tilgjengelig i gummi-, PVC- eller PU-konstruksjoner for stabil drift i mat-, logistikk- og tekstilmaskineri. Se produkt →
Endestykker er en mindre artikkel, men de sitter i krysset mellom tre feilbaner: lagerforurensning, remkantskader og produktforurensning. Å spesifisere dem med samme forsiktighet som beltet og remskiven er den billigste pålitelighetsforbedringen som er tilgjengelig på de fleste transportbåndsystemer. Hvis du bygger eller bygger om en linje, se gjennom beltet, remskiven og hettene sammen i stedet for i tre separate innkjøpsordrer.