Å bytte en støpejernsremskive er sjelden bare et spørsmål om å matche den ytre diameteren. Et emballasjeanlegg bestilte nylig en 250 mm to-spors støpejernsskive for en aldrende stasjon, monterte den under en helgestans, og hadde fortsatt beltepiping ved det andre skiftet. Boringen var riktig. Sporvinkelen var det ikke, så beltet satt for dypt, mistet grepet og genererte varme i stedet for dreiemoment. Støpejernsremskiver ser enkle ut på papiret, men detaljene som avgjør om en stasjon går stille i årevis eller svikter tidlig, er de som et målebånd ikke kan sjekke.
For de fleste industrielle drivverk som kjører under omtrent 35 m/s felghastighet, er grått støpejern fortsatt det praktiske førstevalget for en trinse. Årsakene er mekaniske snarere enn tradisjonelle: vibrasjonsdemping, sporslitasjemotstand, varmeavledning og enkel maskinering. Stål og aluminium har sine plasser, men disse stedene er smalere enn de fleste kataloger antyder.
Hvorfor støpejern fortsatt er den praktiske standarden
Grått jern, flakegrafittmaterialet som brukes til de fleste industrielle skiver, gir tre egenskaper som betyr noe direkte for en remdrift.
Den første er demping. Grafittflak avbryter metallmatrisen og konverterer vibrasjoner til en liten mengde indre friksjon. På en remdrift viser dette seg som mindre støy, mindre belteklaff og langsommere utmatting av remstrekksnorene. Stålremskiver ringer og sender vibrasjoner videre. Støpejern absorberer det.
Den andre er slitestyrke for spor. Grafitt fungerer også som et tørt smøremiddel på kontaktflaten, som er grunnen til at støpejernsspor holder profilen lengre enn aluminiumsspor i samme oppgave. En kileremskive som mister noen grader av sporvinkel begynner å skli, skli produserer varme, og varme forkorter remmens levetid.
Den tredje er termisk oppførsel. Støpejern flytter varmen godt bort fra beltekontaktområdet og holder formen ved temperaturene et glidebelte skaper. Aluminium leder varme raskere, men sporene deformeres og slites mye raskere under samme belastning.
Avveiningen er sprøhet. Grått jern har svært liten forlengelse, så det tåler ikke støtbelastninger eller alvorlig feiljustering. Hvis en fastkjøring stopper den drevne maskinen øyeblikkelig, kan en tynnkantet gråjernskive sprekke. Der støtbelastning er normalt, er seigjern den riktige oppgraderingen, og det maskinerer nesten like enkelt.
Sammenlignet med gråjern, duktilt jern, stål og aluminium
Veiledende egenskapsområder for vanlige trinsematerialer. Bekreft den nøyaktige karakteren og varmebehandlingen med støperiet eller trinseleverandøren før du fullfører et design. | Materiale | Typisk strekkfasthet | Forlengelse | Passer best til | Hovedbegrensning |
| Grått jern | 200 til 300 MPa | Under 1 prosent | Generelt kilerem, flat rem og lett timing driver der demping er viktig | Sprø, lav støtmotstand |
| Duktilt jern | 400 til 450 MPa | 12 til 18 prosent | Støtbelastede drivverk, høyere felghastigheter, knusere og blandere | Høyere kostnad, litt lavere demping |
| Støpt eller fabrikkert stål | 400 til 550 MPa | 15 til 25 prosent | Svært høye felghastigheter, sveiset reparasjonsarbeid, kraftige drev | Høyere, mindre demping, korroderer uten belegg |
| Aluminium | 300 til 350 MPa | 8 til 12 prosent | Lett bruk, lav treghet, bærbart utstyr | Myke riller, raskere slitasje, lavere fartsgrense |
Tabellen er et utgangspunkt, ikke en spesifikasjon. Felghastighet er vanligvis den avgjørende faktoren, fordi strekkfastheten til materialet bestemmer hastigheten som en trinse kan kjøre trygt. Forlengelse avgjør hvor mye støt den samme remskiven kan absorbere uten å sprekke.
Sporprofiler: Passer remskiven til beltet
En trinse er bare halvparten av et par. Uansett materiale må sporet passe til beltet som går i det.
Kilerem og vidvinkelskiver
Kileremskiver bruker sporvinkler på 34, 36 eller 38 grader, og den riktige vinkelen avhenger av referansediameteren til skiven i stedet for på beltet alene. Mindre skiver trenger en smalere vinkel fordi beltet bøyer seg skarpere og tverrsnittet endrer form når det vikler seg. Vidvinkelbelter er en annen familie igjen: de kjører i grunnere, bredere spor og er vanlige på drev med høyt forhold i industrimaskiner. Når en erstatningsskive bestilles etter ytre diameter alene, blir sporvinkelen en gjetning, og en feil gjetning enten sklir under belastning eller tygger på beltets sidevegger.
Registerreimskiver
Der drevet er synkront, er remskiven et tannhjul i stedet for en rillet skive. Tannprofil, stigning og tannbredde må samsvare nøyaktig med beltet. En trapesformet remskive vil ikke gå riktig med et buet belte, og tilbakeslaget endres så snart profilen er feil. Fordi tannflankene bærer belastningen, blir normalt en synkron trinse maskinert etter støping og deretter inspisert for profil og utløp. Forholdet mellom beltetanngeometri og trinsetanngeometri er dekket inn denne veiledningen for å matche remtannprofiler til trinser .
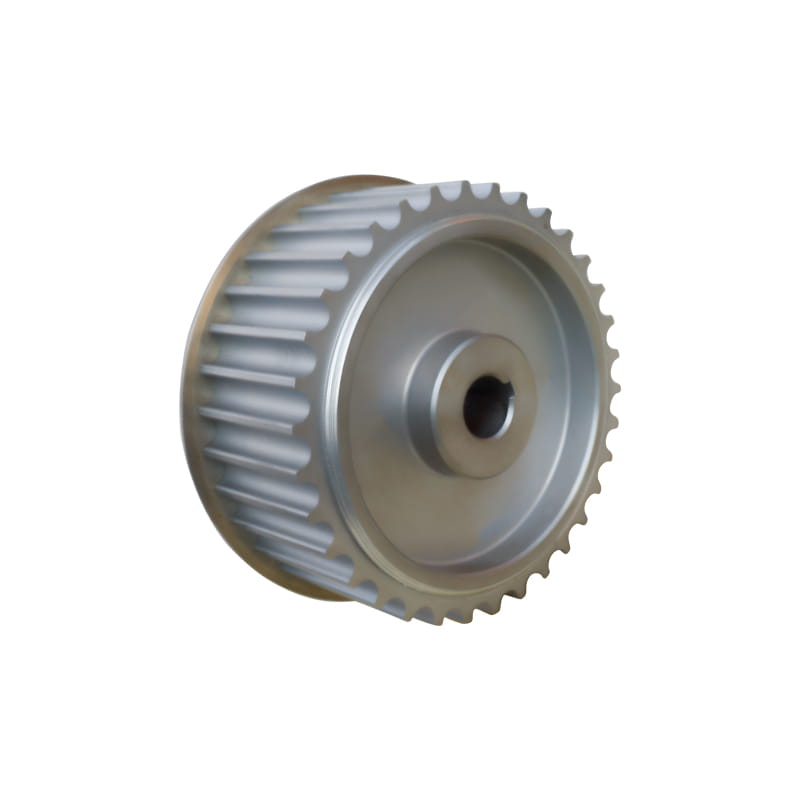 Synkron remskive for tannremdriftsystemer En synkron remskive for tanndrevne systemer, kan tilpasses i stål, aluminiumslegering, rustfritt stål, støpejern eller nylon for å passe beltetannprofiler. Se produkt →
Flate reimskiver
Flate reimskiver rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Toleranser, balanse og felghastighet som faktisk betyr noe
Tre målinger forårsaker det meste av trøbbel når en ny støpejernsremskive monteres.
- Boring og kilespor passer. En ferdig boring er maskinert til en tett løpende passform. En boring som er for løs lar remskiven jobbe på akselen, og slitasjeskader følger i løpet av uker.
- Radial og aksial utløp ved sporet. Runout på felgen er hva beltet føles som et periodisk drag. Sjekk den med en måleklokke etter montering, ikke på benken.
- Balansere. Enkeltsporskiver ved moderat hastighet er vanligvis tilfredsstillende med statisk balansering. Skiver med flere spor, brede flater og alt over omtrent 1000 o/min bør være dynamisk balansert, spesielt hvis remskiven skal inn på en maskin med følsomme lagre.
Felghastighet setter deretter taket. Grått jern er vanligvis begrenset til ca. 35 m/s, mens duktilt jern og stål tillater mer fordi deres strekkfasthet er høyere. Sentrifugalkraften vokser med kvadratet av hastighet, så overhastighet på en støpt trinse gir ikke en gradvis advarsel. Det gir en plutselig feil, som er grunnen til at hastighetsberegningen hører hjemme i utvelgelsesprosessen, ikke i igangkjøringssjekklisten.
Alternativer for boring, kilespor og montering
Støpejernstrinser leveres i flere monteringsformater, og valget påvirker vedlikeholdet mer enn det påvirker ytelsen.
- Pilotboring. Leveres med en liten boring som kunden kan bearbeide til akselstørrelsen. Dette passer OEM-bygg der akseltoleransen er kjent nøyaktig.
- Ferdig boring med kilespor. Klar til montering, forutsatt at akseldiameter, nøkkelstørrelse og nøkkellengde er bekreftet før bestilling.
- Taper lock og QD foringer. Remskiven monteres på en delt bøssing klemt til akselen. Fjerningen er rask og akselen er ikke skadet, noe som betyr noe på utstyr med hyppige bytter.
- Delte trinser. Brukes der remskiven må monteres uten å demontere akselen eller fjerne lagre.
Uansett hvilket format som velges, inspiser akselen før montering. En slitt aksel med synlig slitasje eller et målt utløp over toleransen vil ødelegge en ny remskive like raskt som en slitt boring ville gjort. Omboring av en eksisterende støpejernsremskive er ofte økonomisk når akselen er skrudd ned, forutsatt at nok veggtykkelse forblir rundt boringen.
En praktisk utvalgssjekkliste
- Identifiser remmen først: Tverrsnitt av kilerem, vidvinkelprofil eller tannreimprofil og stigning.
- Bekreft antall spor eller tanntelling, og datum eller stigningsdiameter i stedet for ytre diameter.
- Beregn felghastighet fra diameter og rpm, og bekreft deretter materialgrensen for den hastigheten.
- Spesifiser boring, kilespor og monteringsmetode, og mål akselen for slitasje og utløp.
- Oppgi balansekravet, pluss miljøfaktorer som nedvasking, fuktighet, støv og omgivelsestemperatur.
- Be om inspeksjonsprotokollen for kritiske stasjoner: profiltoleranse, utløp og balanserapport.
De fleste bestillingsfeil går tilbake til trinn én eller trinn to. Rem først, remskive andre, hastighetskontroll tredje.
Slitasje, re-rilling og når du skal skifte
Belter etterlater en lesbar oversikt over remskivens tilstand. Et belte som bæres på den ene sideveggen peker på feiljustering. Et belte som er polert på tvers av basen, med snorene som begynner å vises, indikerer et spor som har blitt slitt dypere enn datodiameteren tillater. Glass på sideveggene betyr vanligvis gli, og gli betyr vanligvis at sporvinkelen har åpnet seg.
Støpejern kan ofte bearbeides på nytt. Hvis veggtykkelsen tillater det, kan sporene kuttes tilbake til den opprinnelige vinkelen, og trinsen går tilbake til bruk med en noe redusert diameter. To grenser gjelder: Den resulterende minimumsdiameteren må fortsatt tillate at beltet bøyes uten å sprekke, og remskiven må balanseres på nytt etter maskinering. Utover disse grensene er utskifting billigere enn en annen beltefeil.
Når en remskive skiftes ut, bytt remmen samtidig og kontroller innretting og spenning på nytt etter noen timers kjøring. Gjenbruk av et belte som allerede har tatt et sett til en slitt rille overfører ganske enkelt det gamle slitemønsteret til den nye komponenten.
 Gummividvinkelbelte med 60° kilevinkel Et gummibelte med 60° kilevinkel for industrielle drivverk, tilgjengelig i PU, CR og EPDM med 3M–11M seksjoner og redusert spenningsfall etter installasjon. Se produkt →
Belter og remskiver fungerer som ett system
En stor andel av for tidlige drivfeil kommer fra å kjøpe beltet og remskiven fra separate kilder og håper de to er enige. Sporvinkel, tannprofil, datumdiameter og beltelengde samhandler, og en liten mismatch i noen av dem viser seg som støy, varme eller kort beltelevetid innen dager etter igangkjøring.
Jiangxi Kangqi Industrial produserer synkronremmer av gummi og spesialbelter under SABLES og KML-merkene, og leverer matchende trinsekomponenter, slik at reim og remskive kan spesifiseres sammen mot samme tegning. Selskapet jobber også som distributør av Bando-belter, noe som hjelper når en eksisterende maskin er knyttet til et spesifisert beltemerke og remskiven må lages for å passe den. Du kan anmelde vårt utvalg av belter og remskiver etter applikasjon, fra høyhastighets pakking og utskriftsstasjoner til slipemaskiner og matforedlingsutstyr.
 Synkront gummibelte for posisjonering og overføring Registerreim av gummi med glassfibersnor og slitesterke nylontenner, egnet for posisjonering og transport; spesifisere med matchende trinser som et sett. Se produkt →
Bestilling av de to komponentene som et matchet sett fjerner den vanligste kilden til argumentasjon under idriftsettelse, fordi det er én tegning, ett toleransesett og én part som er ansvarlig for tilpasningen.
Støpejern er fortsatt den fornuftige standarden for de fleste industrielle trinser, men materialet er bare en del av beslutningen. Tilpass sporet eller tannprofilen til beltet, hold borehullet og kilesporet tett, sjekk utløpet på maskinen i stedet for på benken, og respekter felghastighetsgrensen for graden du har valgt. Disse fire sjekkene koster en time på planleggingsstadiet og sparer mye mer enn det i uplanlagte stopp.