HJEM / Nyheter / Hårdmetallslipebånd: Hvordan velge korn, underlag og bruksområder som varer
Nyheter
Hårdmetallslipebånd: Hvordan velge korn, underlag og bruksområder som varer
En møbelbutikk som kjørte en bred båndsliper på eik, lønn og akrylpaneler la merke til at standard aluminiumoksidbelter etterlot brennmerker på akrylen og lastet raskt på harpiks-tung eik. Etter å ha testet et silisiumkarbidbelte på samme maskin, holdt overflaten seg kjøligere og ripemønsteret forsvant i én omgang. Den erfaringen er vanlig: Hårdmetallslipebånd er ikke en erstatning for hvert slipemiddel, men de løser en spesifikk gruppe problemer som de fleste butikker til slutt møter.
Hva hardmetallslipebånd gjør bedre
Begynn med den praktiske konklusjonen: velg et hårdmetallslipebånd når varmeoppbygging, belastning og overflatekonsistens er dine viktigste bekymringer. Silisiumkarbid har skarpere kanter og høyere hardhetsindeks enn aluminiumoksid, som lar det kutte sprø belegg, myke metaller og glassfiber uten å generere så mye friksjonsvarme.
Karbidbelter inneholder også korn som sprekker mer aggressivt enn vanlig aluminiumoksid. I stedet for å glasse over, brytes krystallene bort i små biter og avslører friske skjærekanter. Denne oppførselen gir beltet en lengre levetid der klebrige harpikser, malingslag og ikke-jernholdige metaller raskt blender vanlige slipemidler.
Hvor mineralet utgjør forskjellen
Hardtre og harpiksholdige bartre: karbid holder seg åpen og kutter rent.
Malte og belagte overflater: karbid fjerner belegget uten å smelte det.
Kompositter og glassfiber: karbid motstår belastning fra støv og harpiks.
Myke metaller som aluminium og messing: karbid etterlater en lys overflate med lav varme.
Figur 1. Relativ hardhetsindeks for vanlige slipekorn
Hardhetstabellen gir en rask grunn til at silisiumkarbid fortjener en egen plass i sliperommet. Silisiumkarbid sitter nær toppen av hardhetsskalaen, så det skjærer gjennom sprø belegg og mykere metaller mer aggressivt enn mange standardkorn. Aluminiumoksid er fortsatt hardt nok for generell smussfjerning på tre og stål, men det mattes raskere når arbeidsstykket er hardt eller belagt. Zirkoniumoksyd alumina velges mindre for hardhet og mer for selvslipende oppførsel under press. Keramisk korn er konstruert for å holde seg kjølig og sprekke i kontrollerte stadier. I praksis betyr dette at karbidbelter ikke er det universelle svaret, men de er det sterkeste valget for varmefølsomme materialer og sluttbehandlinger.
Kornvalg: Start fra overflaten du har
Kornnummeret er den første valgbeslutningen. Velg et så grovt bånd som startflaten tillater, fordi grove bånd fjerner lageret raskere og koster mindre per kvadratmeter slipearbeid. Gå deretter gjennom en sekvens med finere gryn akkurat nok til å fjerne de tidligere ripene.
Typiske korn i hardmetallbelte varierer etter emnekategori
Kornområde
Typisk arbeid
Forventet resultat
P36 til P60
Fjerning av tungt materiale, grov forming, stripping av maling
Rask kutt med synlige riper
P80 til P120
Mellomutjevning etter grovarbeid
Ensartet matt overflate, kun lette riper
P150 til P220
Endelig etterbehandling før belegg eller montering
Glatt overflate klar for sealer eller maling
P240 og over
Fin finish på plast, kompositter og myke metaller
Lav glans finish med minimalt kutt
Figur 2. Typisk overflateruhet etter kornstørrelse
Verdiene for overflateruhet i diagrammet følger en klar trend: Større korntall gir jevnere overflater og fjerner mindre materiale. Et P80-belte etterlater synlige riper rundt 35 mikron dype, noe som er akseptabelt for stripping eller grov forming. Et P120-belte bringer ruheten ned til ca. 18 mikron, og mange slipefeil skjer fordi operatører hopper over dette mellomtrinnet for tidlig. Et P180-belte på 9 mikron er glatt nok til grunning på de fleste tresorter og kompositter. Spranget fra P120 til P220 er mindre, og det er grunnen til at det å bruke tid i P150- og P180-serien vanligvis forbedrer den endelige finishen mer enn å kjøpe et finere sluttbelte. Dette diagrammet er en veiledning, ikke en garanti, fordi faktiske avlesninger avhenger av beltehastighet, trykk og arbeidsstykkets hardhet.
Materialfjerning versus forfining
Den samme grusprogresjonen endrer også kutthastigheten. Grove belter er ikke bare mer aggressive; de er også den mest økonomiske måten å fjerne materiale på før overflaten er klar for finere arbeid.
Figur 3. Relativ materialfjerningshastighet ved hvert korntrinn
Linjediagrammet viser hvordan fjerningsfrekvensen faller når du beveger deg gjennom en progressiv grussekvens. Et grovt P60-belte fjerner mye materiale, men etterlater dype riper som er kostbare å fjerne i senere trinn. Flytting til P100 kutter langsommere og begynner å produsere en akseptabel mellomoverflate. Når målet er en raffinert finish, fjerner P150 og P180 svært lite materiale og deres hovedoppgave er å blande ut tidligere riper. Det største tapet av kuttehastighet skjer mellom P60 og P100, så den mest effektive prosessen starter så grovt som den eksisterende overflaten tillater og bruker kun de nødvendige mellomkornene. Karbidbelter er mest økonomiske når du tilpasser denne kurven til den faktiske tilstanden til arbeidsstykket.
Bakgrunnsvekt og belegg betyr så mye som grus
Konklusjon først: baksiden styrer hvor lenge beltet varer og hvordan beltet føles på et kontakthjul. Belter med tøyrygg håndterer aggressivt trykk og høy kornbelastning. Baksider av papir og film gir finere overflater og følger buede overflater tettere, men de slites raskere ut hvis de presses for hardt.
Åpen pels versus lukket pels er neste faktor. Lukkede klesbelter dekker hele overflaten med korn; de kutter raskt, men laster raskt. Åpne klesbelter etterlater hull mellom korn, noe som gir rusk et sted å unnslippe og fungerer godt på melamin, råtre og malingsfjerning.
For etterbehandling av metall og plast reduserer et stearatbelagt karbidbelte tilstopping og etterlater en renere overflate. Stearat fungerer som et tørt smøremiddel som hindrer beltet i å smøre smeltet bindemiddel over arbeidsstykket. Operatører som kjører et lukket kappebelte på aluminium ser ofte belastning i løpet av de første minuttene; den samme jobben med et åpent stearatebelte går mye lenger.
Karbid kontra andre vanlige slipemineraler
I en blandet butikk har hvert slipemineral en rolle. Aluminiumoksid er allsidig standard for fjerning av tre og stål. Zirkoniumoksid fungerer best under høyt trykk og der varmebestandighet er viktig. Keramiske korn holder seg skarpe for tung sliping, men koster mer. Silisiumkarbid er etterbehandlings- og varmefølsomme spesialisten.
Vanlige slipende mineraler og deres typiske sterke punkt
Mineral
Hovedstyrke
Beste situasjon
Aluminiumoksid
Kostnadseffektivitet og holdbarhet
Hverdagssliping av tre og metall
Silisiumkarbid
Skarphet og lav varme
Finish, belegg, plast, mykt metall
Zirkoniumoksyd alumina
Varmebestandighet under trykk
Kraftig sliping på rustfrie og høynikkellegeringer
Keramisk korn
Kontrollert selvsliping
Høytrykkssliping med lav forbrenningsrisiko
Figur 4. Ytelsessammenligning på tvers av fem praktiske kriterier
Silisiumkarbid Aluminiumoksid Zirconia alumina
Radardiagrammet oppsummerer hvordan tre vanlige slipende mineraler sammenlignes på tvers av fem praktiske kriterier. Silisiumkarbid viser den mest balanserte ytelsen på skarphet, hardhet og finishkvalitet, med kostnadseffektivitet som det svakeste punktet. Aluminiumoksid sporer litt i skarphet og finishkvalitet, men vinner klart på pris, og det er grunnen til at det fortsatt er standard slipemiddel for daglig trebearbeiding. Zirkoniumoksid blir interessant når trykket er høyt og varmebestandighet betyr noe, fordi det er konstruert for å fortsette å kutte under tung belastning. De overlappende polygonene viser at ingen enkelt mineral vinner hver kategori, så en produksjonsbutikk trenger vanligvis mer enn én beltetype. Å matche mineralet til arbeidsstykket forhindrer bortkastet arbeidskraft og unødvendige kjøp av slipemidler.
Praktiske utvelgelsesregler for vanlige søknader
For trebearbeiding håndterer karbid eksotiske ting som teak, palisander og ipe uten å brenne overflaten; bruk P120 eller P150 som standard etterbehandlingskorn. For metallproduksjon gjør karbid godt på aluminium, messing og bronse; velg P80 til P120 for blandingssveiser og P220 for en siste pass. For glassfiber og karbonfiber hindrer karbid med et åpent lag beltet fra å laste og stopper harpiksen fra å smelte. For billakkering er finkornet karbid med stearat en pålitelig måte å utjevne grunning og eksisterende maling uten varmeskader.
Ikke glem beltesystemet bak slipemidlet
En bred båndsliper gir en jevn finish bare når hele båndbanen forblir sann. Hvis kontakttrommelen eller matebordet går tom, slites slipebåndet ujevnt og kan rives i skjøten. På store paneler må matebåndet trekke gjennom arbeidsstykket med jevn hastighet uten å gli eller vandre.
En vedlikeholdssjekk bør derfor inkludere de endeløse gummibeltene som støtter matesystemet. Denne artikkelen om endeløs gummiflatbeltestabilitet i transportbåndsystemer forklarer hvorfor dimensjonsstabilitet er viktig for jevnt matetrykk.
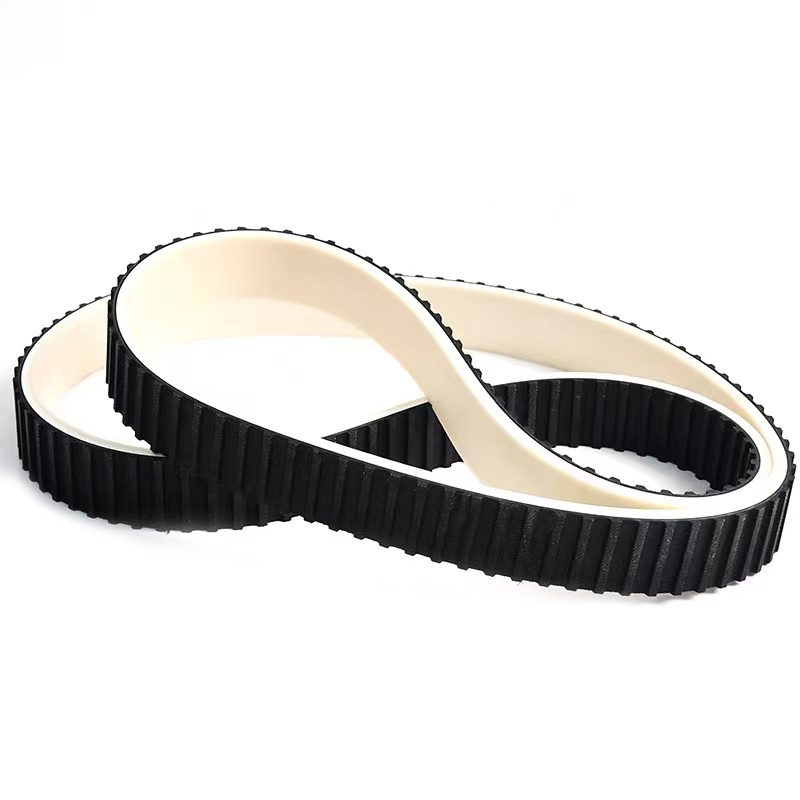
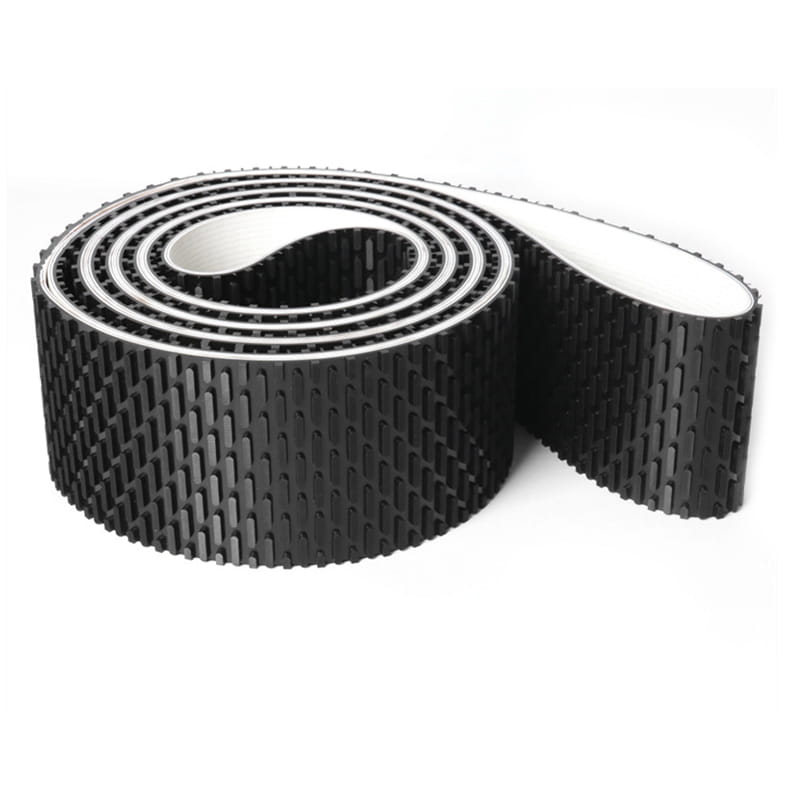
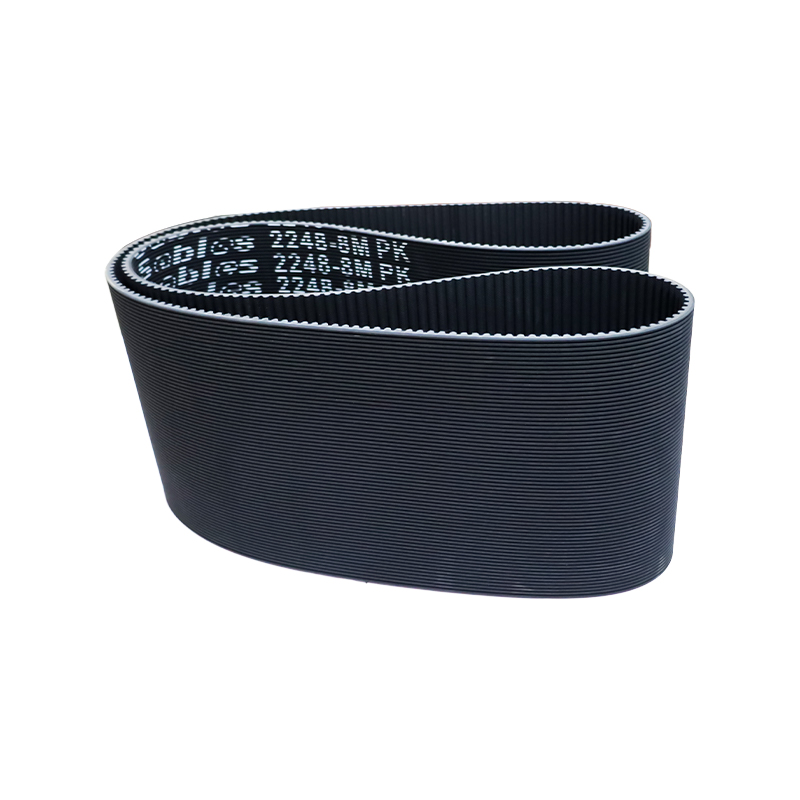
Når du bytter ut slipebeltet, inspiser også gummibeltet for sprekker, hardhetsendringer og kantskader. Et spesiallaget gummi sømløst slipemaskinbelte støtter det aktive slipemidlet og bidrar til å holde finishen jevn over hele panelets bredde.
Lagring, håndtering og vanlige feilmønstre
Oppbevar karbidbelter flatt eller hengende uten skarpe folder. Fuktighet og direkte varme svekker skjøten og underlagsmaterialene. Hvis et belte belastes raskt, bytt til et åpent strøk eller et grovere korn. Hvis det blir glasert, er båndhastigheten for høy eller kornet er for fint for materialet. Hvis kanten ryker først, kontroller platen og gummistøttebeltet for innrettingsproblemer.
Ved å behandle karbidbeltet som en del av et komplett slipesystem får du forutsigbare resultater og lavere slipekostnader over tid. Riktig mineral, grus, bakside og maskinstøtte bestemmer sammen repeterbar overflatekvalitet.
Transportbåndet er sammensatt av overflatelim, kjerne og laglim. I tillegg kan et lag med bufferduk legges til bruken av høy fallpåvirkning for å gjøre den mer slagfast.
Overflatelimet
Med naturgummi og syntetisk gummi som råmateriale og for å øke slitestyrke, sprekkmotstand, aldringsmotstand og andre egenskaper, har overflatelimet ulike egenskaper som slitestyrke, skjæremotstand, varmebestandighet, flammebestandighet, kuldebestandighet, syre- og alkalimotstand, oljemotstand, statisk elektrisitetsmotstand og så videre. Klutlag kjerne
Tøylaget er sammensatt av naturfiber eller kjemisk fiber alene eller en kombinasjon av de to, har samme kvalitet etter ett-trinns behandling ved en moden prosess, og har god vedheft med gummi. Det klebende laget
Limlaget er svært viktig for klebekraften mellom lagene i kjernen på transportbåndet som bøyes gjentatte ganger. Spesielt for høyspente transportbånd må det brukes et limlag med mindre knekkspenning og mindre tretthet på grunn av indre påkjenninger.
Spesifikasjoner og modeller kan tilpasses etter kundens krav, med en tykkelse fra 2,0 mm til 8,0 mm.
Høyhastighets, jevne og lavt utstrekte overførings- og transportsystemer, som tekstilmaskineri, trebearbeidingsmaskineri, slipemaskineri, billettautomater, grønnsaksskjæremaskiner, etc. Kjennetegn: Høy hastighet og stabilitet, høy strekkfasthet og lav forlengelse.
Det sømløse gummibåndet produsert av trebearbeidingsmaskiner kan brukes til sliping, korrigering og trimming av kjernematerialer, høvling av treplater, laminerte plater, plastlaminerte plater og andre maskiner, og kan hjelpe overflaten til å bli perfekt maskinert og valgt.
Dens spesielle teknologi ligger i produksjonsmetoden og produserer den nødvendige størrelsen leddløst belte. Vi kontrollerer ikke bare kvaliteten strengt, men insisterer også på å bruke importerte materialer for å få slipebåndet vårt til å ha bedre ytelse.
Alle deler av tykkelse og styrke er absolutt ensartede.
Den har en god lineær drift.
Høy fleksibilitet kan brukes for små hjuldiametre.
Det kan opprettholde flathet og ikke-deformerbarhet under arbeidstrykk.
Friksjonskoeffisienten mellom bunnen av beltet og plateoverflaten er svært lav.
Fordi overflatelaget på båndet er dekket med gummi, forbedres klebeevnen og stabiliteten til transportbåndet forbedres.
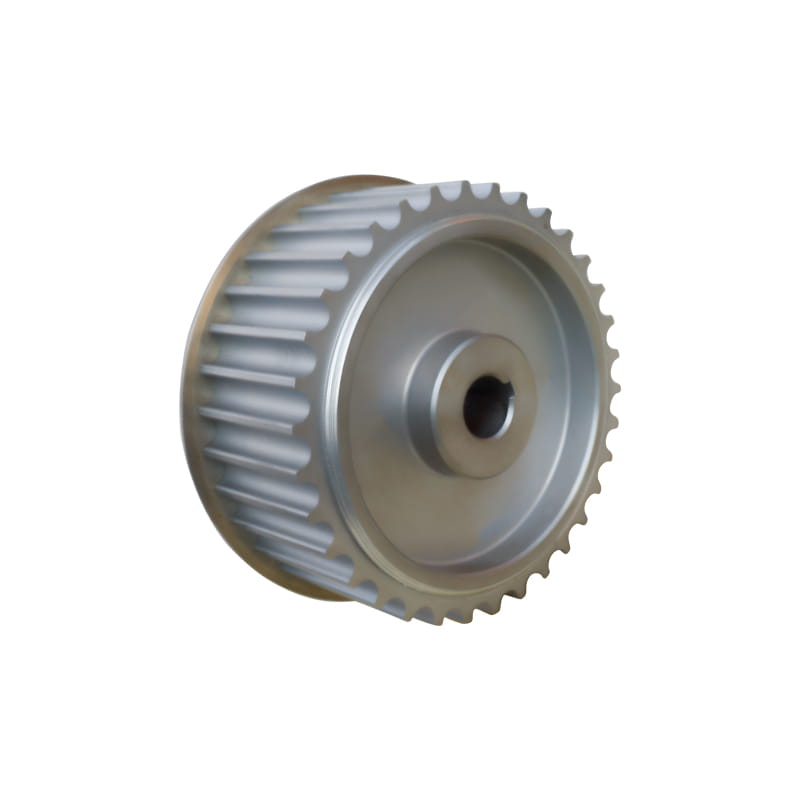
Bruk på hvert felt i det synkrondrevne enhetssystemet. Kjennetegn:
Sørg for koordinering med beltet for å øke nøyaktigheten og levetiden til den drevne. I henhold til kundens krav, kan tilpasning, optimal drevet løsning deles inn i 45# stål, aluminiumslegering, rustfritt stål, støpejern, nylon, etc, i henhold til materialet.3